

Marco de aluminio para panel solar: aleación, acabado, tolerancia y guía de abastecimiento
Un proveedor de extrusión lo llama con una pregunta simple: ¿el marco de aluminio de su panel solar debe usar 6063-T5 o 6063-T6? Esa elección cambia el comportamiento del marco durante la laminación, cuánto se desvía bajo la carga del viento y si las juntas de las esquinas permanecen apretadas después del ciclo térmico. La respuesta corta es que la mayoría de los módulos fotovoltaicos residenciales y comerciales utilizan una aleación de aluminio 6063 con temple T5 o T6, con un espesor de pared de entre 1,0 y 1,8 mm y una superficie anodizada en color. Sin embargo, el razonamiento detrás de esa selección determina si el marco sobrevive 25 años al aire libre o comienza a fallar después de sólo unas pocas temporadas.
Cuando obtienes un marco de aluminio para un panel solar, no compras cuatro piezas de metal. Está comprando un componente estructural que debe mantener el laminado en su lugar, drenar la humedad, resistir la corrosión y brindar a los instaladores un punto de montaje seguro. Tratar el marco como una mercancía suele generar problemas en el peor momento: cuando el módulo ya está instalado en un tejado y el viento empieza a afectar las juntas de las esquinas.
Por qué el marco de aluminio es más que una pieza decorativa
El marco de aluminio es el esqueleto exterior de un módulo solar. Sella el borde del laminado de la lámina posterior de vidrio, lo que evita que la humedad entre en el área de la celda. También agrega rigidez torsional a un sándwich delgado de vidrio, encapsulante y lámina posterior, lo que reduce el riesgo de microfisuras durante la manipulación, el transporte y la carga de nieve.
- Sella el borde del laminado contra humedad, polvo y gases contaminantes.
- Proporciona canales de montaje para abrazaderas, rieles y terminales de tierra.
- Agrega resistencia a la flexión para que los paneles grandes permanezcan planos bajo el viento y la nieve.
- Crea una zona de amortiguamiento que absorbe el impacto durante el envío y la instalación.
El aluminio es el material dominante del marco porque pesa aproximadamente un tercio del acero, tiene mejor comportamiento a la corrosión que el hierro expuesto o el acero al carbono y puede extruirse en secciones huecas complejas que combinan nervaduras de refuerzo con ranuras de instalación. Su capa de óxido natural ya proporciona un nivel básico de protección. Con el revestimiento anódico correcto, el marco puede resistir la niebla salina costera, la lluvia ácida y la contaminación industrial durante décadas.
Aleación y temple: la base del rendimiento del cuadro
La mayoría de los marcos de paneles solares están hechos de aleaciones de aluminio de la serie 6xxx. Dentro de ese grupo, el 6063 es el más común porque ofrece un acabado superficial suave, una velocidad de extrusión predecible y una excelente respuesta al anodizado. La designación del temple importa tanto como la aleación. El templado T5 se produce enfriando la extrusión después de la prensa y luego envejeciéndola artificialmente. T6 utiliza un tratamiento térmico en solución más envejecimiento artificial, lo que proporciona mayor resistencia pero requiere un control del proceso más estricto.
| Aleación y temple | Límite elástico típico | Uso típico | Característica clave |
|---|---|---|---|
| 6063-T5 | 90 a 130 MPa | Marcos estándar para módulos residenciales y comerciales. | Buena extrudabilidad y superficie anodizada lisa. |
| 6063-T6 | 180 a 205MPa | Marcos para zonas de mucho viento y carga de nieve. | Mayor resistencia después del tratamiento térmico completo. |
| 6005-T5 | 180 a 200MPa | Marcos modulares de gran formato | Mayor resistencia, pero el diseño del perfil y el flujo del troquel necesitan más cuidado |
No confíes únicamente en el nombre del temperamento. Solicite al proveedor un certificado de fábrica que muestre el límite elástico, el alargamiento y la dureza reales para cada lote de producción. La variación entre lotes en la práctica de envejecimiento, la temperatura de la palanquilla y la velocidad de enfriamiento pueden hacer que dos estructuras con el mismo temperamento se comporten de manera muy diferente en el campo.
Algunos compradores solicitan la aleación 6061 porque están familiarizados con su alta resistencia, pero la 6061 es más difícil de extruir en perfiles delgados de marcos solares de múltiples cámaras y no se anodiza con la misma apariencia suave y uniforme. Para la mayoría de los marcos fotovoltaicos, 6063-T5 o T6 es la opción más práctica. Si desea comprender cómo el proceso de extrusión afecta el comportamiento de la aleación, lea el proceso de extrusión de aluminio y la guía de selección de aleaciones antes de finalizar una especificación.
Tratamiento de superficie: el anodizado es el valor predeterminado
El acabado más común para los marcos de aluminio de los paneles solares es un recubrimiento anódico de ácido sulfúrico con un espesor de 10 a 15 micras. Esto crea una capa de óxido dura y transparente que se puede teñir de bronce oscuro o negro para que el módulo se combine con un techo residencial. El anodizado es aislante eléctricamente, resiste el daño de los rayos UV y no se pela como la pintura. También es más fácil de inspeccionar que la pintura húmeda porque el recubrimiento es parte de la propia superficie de aluminio.
 Perfiles de extrusión de aluminio anodizado con múltiples opciones de color Explore los perfiles anodizados de Yindu Aluminium con estándares de espesor de AA10 a AA25 y colores que incluyen plata, negro, bronce y champán. Adecuado para marcos solares que necesitan acabados duraderos y resistentes a los rayos UV. Ver producto →
Para sitios severamente corrosivos, como instalaciones costeras o áreas con mucha sal en las carreteras, algunos especificadores solicitan un recubrimiento anódico más grueso o un acabado con recubrimiento en polvo. El recubrimiento en polvo aplica una capa de polímero de 60 a 120 micrones de espesor y proporciona una gama de colores más amplia, pero debe controlarse cuidadosamente alrededor de los orificios de montaje y las ranuras de drenaje. Si el polvo no puede llegar al interior de una ranura estrecha, el borde desnudo se convierte en un punto de partida para la corrosión.
 Perfiles de extrusión de aluminio con recubrimiento en polvo personalizados Yindu Aluminium ofrece perfiles con recubrimiento en polvo en RAL, PANTONE o colores personalizados con texturas lisas, arenosas o metálicas. Ideal para ambientes corrosivos que requieren recubrimientos poliméricos protectores más gruesos. Ver producto →
Los recubrimientos de fluoropolímero PVDF son otra opción para una retención extrema del color y resistencia química, pero agregan costos y rara vez se necesitan en un marco solar estándar. Cualquiera que sea el acabado que seleccione, verifique el espesor real del recubrimiento en el perfil terminado en lugar de confiar únicamente en un certificado de proceso. Utilice un medidor de espesor de revestimiento en la cara exterior, dentro de la ranura del vidrio y cerca de los cortes de las esquinas. A menudo aparecen puntos finos donde los clips de sujeción o la cinta adhesiva cubrieron la superficie durante el anodizado.
Dimensiones, tolerancias y uniones
Un marco solar no es un simple tubo rectangular. El perfil contiene una ranura para vidrio, un riel de soporte trasero, un canal de drenaje y una superficie exterior para sujeción. Cada una de estas zonas tiene una tolerancia que afecta a la calidad del módulo final. Si la ranura del vidrio es demasiado poco profunda, el laminado no se asentará de forma segura. Si el riel exterior es demasiado ancho, la presión de la abrazadera no se distribuirá uniformemente y el marco podría agrietarse con el viento.
- Profundidad y ancho de la ranura del vidrio: controle qué tan bien se asienta el laminado y cuánto sellador queda después del prensado.
- Ancho y planitud del riel exterior: determine el ajuste de la abrazadera y la consistencia del torque.
- Ángulo de corte a inglete y posición del orificio: debe ser lo suficientemente repetible para formar juntas de esquina herméticas.
- Orificios de drenaje y sumideros: evitan la acumulación de agua pero deben desbarbarse para que no corten el borde del vidrio.
Para un riel de marco solar típico de entre 35 y 45 mm de ancho, los fabricantes serios mantienen la longitud del perfil dentro de más o menos 0,2 mm y el ángulo de inglete dentro de más o menos 0,1 grados. Cuando compare cotizaciones, pregunte qué tolerancias se miden realmente en la línea de producción. Un precio de extrusión muy bajo a menudo oculta altas tasas de desperdicio en la etapa de aserrado y perforación de esquinas, lo que infla el costo final del módulo.
El aserrado, fresado, taladrado y roscado CNC son operaciones estándar para los rieles del marco solar. Estos pasos normalmente se realizan antes del anodizado o recubrimiento en polvo para que el acabado proteja los bordes mecanizados. Una celda de mecanizado integrada evita los rayones y los daños por manipulación que se producen cuando se mueven perfiles largos entre subcontratistas separados.
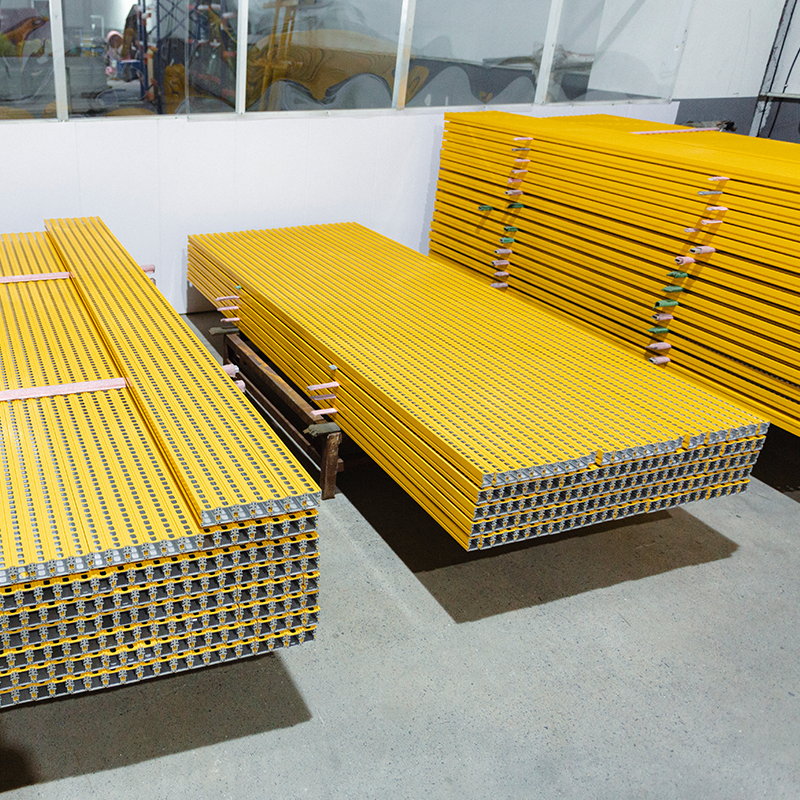 Servicios de mecanizado CNC para extrusiones de aluminio Yindu Aluminium proporciona corte y mecanizado CNC de precisión para perfiles de aluminio, con tratamientos superficiales adicionales como anodizado y recubrimiento en polvo. Esencial para fabricar rieles de marcos solares con uniones precisas. Ver producto →
Las juntas de esquina en marcos solares generalmente se ensamblan con llaves de esquina de acero inoxidable insertadas en cámaras huecas y luego comprimidas mediante engarzados o tornillos. La zona de la junta también necesita un sellador de butilo o silicona que se mantenga flexible desde -40 grados centígrados hasta más 85 grados centígrados. Solicite al proveedor del marco un informe de prueba de tracción de esquinas que muestre la fuerza necesaria para separar una esquina terminada, no solo un dibujo dimensional. Esa prueba le indica si el mecanizado, el ajuste de la llave y la aplicación del sellador funcionan juntos como un sistema.
Evaluación de un fabricante de marcos
Muchos compradores cometen el error de seleccionar un proveedor de marcos de aluminio para paneles solares basándose en una muestra y una cotización baja. Ese enfoque ignora los riesgos ocultos en la trazabilidad de la aleación, la consistencia del recubrimiento y la precisión del mecanizado. Un proveedor confiable debería poder documentar cuatro cosas antes de emitir una orden de compra.
- Origen y trazabilidad de la aleación: un certificado de fábrica para cada lote de extrusión y un número de lote impreso o estampado en el perfil.
- Control del proceso de recubrimiento: registros del baño de anodizado, densidad de corriente, calidad de sellado y peso del recubrimiento por metro cuadrado.
- Calidad de mecanizado: un plan de muestreo con informes dimensionales que muestran la longitud, el ángulo, la posición del orificio y la condición de desbarbado.
- Compatibilidad del ensamblaje: una muestra de esquina y un módulo de prueba que verifica el ajuste con el laminado, el sellador y las abrazaderas de montaje.
Un proveedor integrado que se encarga de la extrusión, el tratamiento de superficies y el mecanizado CNC simplifica este proceso porque una fábrica controla toda la cadena de tolerancia. Si aparece un problema dimensional, no hay lugar para que dos subcontratistas se señalen entre sí. La misma fábrica también puede responder más rápido cuando necesita un cambio de diseño o una tolerancia más estricta en un perfil nuevo.
Al comparar fabricantes, solicite inspeccionar su gama real de productos de extrusión. Quiere ver si sus herramientas estándar ya cubren formas de marcos similares y si sus líneas de acabado pueden lograr el color y el espesor de recubrimiento requeridos de manera consistente. Es más probable que un proveedor con amplia experiencia en diferentes aplicaciones de aluminio comprenda cómo un pequeño cambio en el ancho de la ranura o la geometría de las esquinas afecta el rendimiento mecánico final.
Un marco de aluminio para un panel solar no es una mercancía. La aleación, el temple, el recubrimiento anódico y las tolerancias de mecanizado contribuyen a la integridad estructural y la vida útil del módulo. Defina claramente sus requisitos de rendimiento, verifique el espesor del recubrimiento y los informes dimensionales, y pruebe siempre una junta de esquina real antes de realizar un pedido grande. Los proveedores con extrusión, acabado y mecanizado CNC internos están mejor posicionados para ofrecer marcos consistentes, resolver problemas de calidad rápidamente y respaldar la confiabilidad a largo plazo que sus clientes esperan.
Publicación anterior
Propiedades físicas y químicas del aluminio: una guía práctica de ingeniería
Siguiente publicación
Estructura de aluminio para montaje solar: una guía práctica de materiales y consejos para la selección
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

