

Mecanizado CNC para extrusión de aluminio: guía de procesos y precisión
Ventajas principales del mecanizado CNC de extrusiones de aluminio
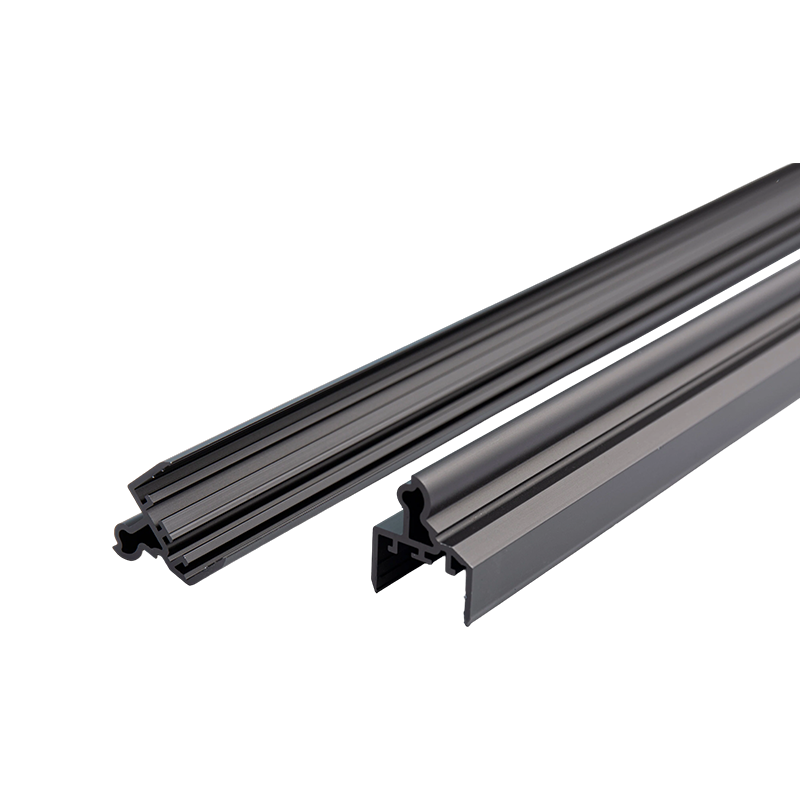
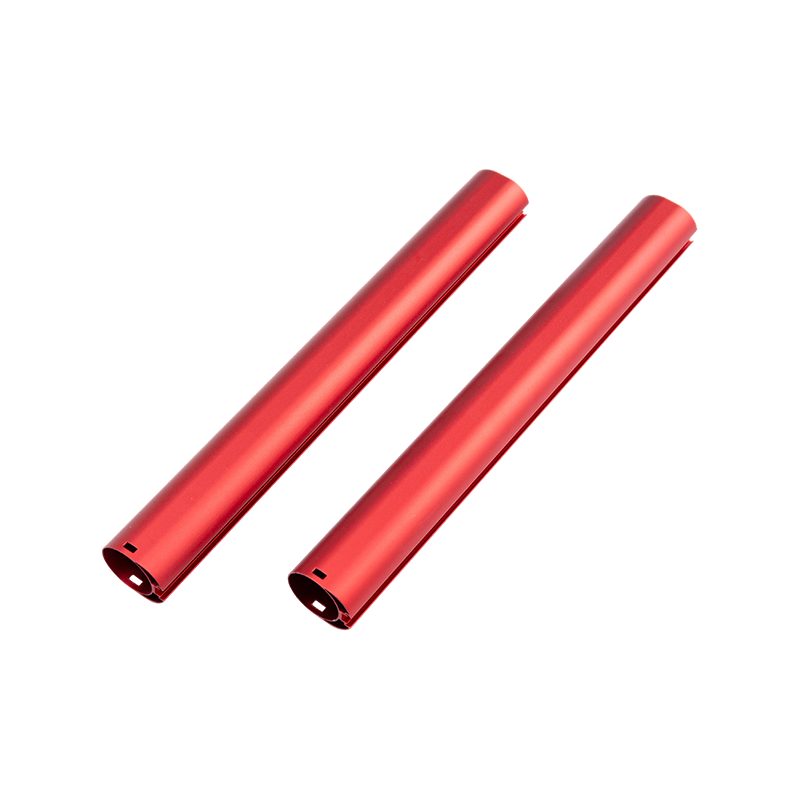
El mecanizado CNC es el proceso secundario definitivo para transformar extrusiones de aluminio estándar en componentes funcionales de alta precisión, ofreciendo Tolerancias dimensionales tan ajustadas como ±0,005 pulgadas (±0,127 mm) que la extrusión por sí sola no puede lograr. Si bien la extrusión proporciona una forma casi neta eficiente, las operaciones CNC, como fresado, taladrado y roscado, son esenciales para agregar características complejas, garantizar el ajuste del ensamblaje y cumplir con especificaciones de ingeniería críticas.
La combinación aprovecha el bajo desperdicio de material de la extrusión con la libertad geométrica de la fabricación sustractiva. Para tiradas de producción de gran volumen que excedan 1.000 unidades , este enfoque híbrido generalmente reduce el costo total de la pieza en 30% a 50% en comparación con el mecanizado de palanquilla sólida, principalmente debido a tiempos de ciclo reducidos y menores gastos de materia prima.
Aleaciones de aluminio óptimas para el mecanizado por extrusión
Seleccionar la aleación correcta es fundamental porque la maquinabilidad varía significativamente entre los grados de extrusión. La elección incorrecta puede provocar acabados superficiales deficientes, desgaste excesivo de la herramienta o formación de rebabas que requieran un costoso desbarbado secundario.
| aleación | Calificación de maquinabilidad | Características primarias | Mejor aplicación |
|---|---|---|---|
| 6061-T6 | bueno | Versátil, soldable, resistente a la corrosión. | Marcos estructurales generales, soportes. |
| 6063-T5/T6 | De regular a bueno | Acabado superficial superior, más suave | Molduras arquitectónicas, disipadores de calor. |
| 2011-T3 | Excelente | Mecanizado libre, produce virutas pequeñas | Piezas de máquina de tornillo de alta velocidad |
| 7075-T6 | bueno | Resistencia ultraalta, grado aeroespacial | Componentes estructurales de carga pesada |
Por qué 6061-T6 sigue siendo el estándar de la industria
A pesar de las alternativas especializadas, 6061-T6 representa más del 70% de los proyectos de extrusión mecanizada debido a sus propiedades equilibradas. Ofrece suficiente resistencia para la mayoría de las aplicaciones industriales al mismo tiempo que mantiene una formación de viruta predecible y una excelente respuesta al anodizado. Para los talleres que priorizan la velocidad de mecanizado pura sobre la resistencia, 2011 permite velocidades de avance de hasta 20% más alto que el 6061, pero carece de soldabilidad y tiene menor resistencia a la corrosión.
Estrategias de fijación críticas para perfiles de paredes delgadas
Las extrusiones de aluminio son inherentemente propensas a deflexiones y vibraciones durante el mecanizado CNC debido a sus paredes delgadas y perfiles abiertos. Una sujeción inadecuada es la principal causa de inexactitud dimensional y marcas de vibración. El mecanizado exitoso requiere un diseño de accesorios dedicado en lugar de prensas genéricas.
- Accesorios anidados: Las mordazas blandas o subplacas mecanizadas a medida que coinciden con el perfil externo de la extrusión evitan el aplastamiento y distribuyen la fuerza de sujeción de manera uniforme en toda la longitud.
- Mandriles internos: Para perfiles huecos, la inserción de un mandril de soporte o una abrazadera interna expansible evita el colapso de la pared al aplicar fuerzas de corte laterales.
- Mandriles de vacío: Ideal para extrusiones de cara plana donde las abrazaderas mecánicas obstruirían las trayectorias de las herramientas; eficaz para sujetar grandes superficies sin distorsión.
- Soportes finales: Apoye siempre ambos extremos de las extrusiones largas para eliminar la vibración armónica; vanos sin soporte que exceden 12 pulgadas aumentar significativamente el riesgo de charla.
Pautas de diseño para reducir los costos de mecanizado
Rentabilidad en Mecanizado CNC para extrusión de aluminio. se determina durante la fase de diseño. Pequeñas modificaciones al modelo CAD pueden reducir drásticamente el tiempo del ciclo y eliminar configuraciones innecesarias.
Estandarice los tamaños y profundidades de los orificios
Cada diámetro de orificio único requiere un cambio de herramienta y una verificación de configuración por separado. Limitar los diseños a 3-4 tamaños de broca estándar por pieza puede reducir el tiempo de mecanizado en un 15%. Además, evite agujeros profundos con relaciones de aspecto que excedan 10:1 ; estos requieren ciclos de perforación por penetración especializados y taladros de pistola, lo que aumenta exponencialmente el costo.
Alinear características con la dirección de extrusión
Siempre que sea posible, oriente las características mecanizadas paralelas o perpendiculares al eje de extrusión. Esto permite fijar varias piezas en una única matriz lineal y mecanizarlas en una ejecución continua del programa. Las características en ángulo que requieren ejes giratorios o placas angulares personalizadas añaden $50-$150 por configuración en fijación y programación de gastos generales.
Especificar tolerancias realistas
Aplique tolerancias estrictas únicamente a las superficies de contacto funcionales. Una tolerancia de extrusión estándar es ±0,010 pulgadas ; especificar ±0,001 pulgadas en características no críticas obliga a avances más lentos, inspecciones adicionales y potencialmente operaciones de electroerosión o rectificado. Reserve tolerancias de precisión exclusivamente para asientos de rodamientos, orificios para pasadores y superficies de sellado.

Consideraciones sobre el acabado superficial y el posprocesamiento
La calidad superficial final de las extrusiones de aluminio mecanizadas depende tanto de los parámetros de corte como de los tratamientos de acabado posteriores. Comprender esta relación evita costosos retrabajos y garantiza la coherencia estética.
- Parámetros de corte: Utilice fresas de carburo afiladas con ángulos de inclinación elevados y ranuras pulidas diseñadas específicamente para aluminio. corriendo en 12.000 rpm con una carga de viruta adecuada produce un acabado mecanizado similar a un espejo (Ra 32 µin o mejor).
- Preparación de anodizado: Si se requiere anodizado Tipo II o Tipo III, evite el voladura agresiva antes del mecanizado. Las superficies mecanizadas deben dejarse limpias; El anodizado replicará las marcas de las herramientas, así que logre el acabado deseado durante el corte, no después.
- Gestión de rebabas: Especifique claramente los requisitos de tratamiento de bordes. El desbarbado por rotación funciona para geometrías simples pero puede redondear bordes críticos; El desbarbado manual conserva las esquinas afiladas pero aumenta el costo de mano de obra. El desbarbado térmico es ideal para pasajes internos complejos inaccesibles a herramientas manuales.
- Recubrimiento en polvo: Enmascare todos los orificios y caras mecanizados con precisión antes de recubrir. El espesor de la capa de polvo generalmente agrega 0,002-0,004 pulgadas por lado, que se debe tener en cuenta en las dimensiones de mecanizado previo a la capa para mantener el ajuste del ensamblaje final.
Publicación anterior
¿Se puede recubrir con pintura en polvo la extrusión de aluminio? Guía de proceso y preparación
Siguiente publicación
Perfiles de extrusión de aluminio con revestimiento de PVDF: durabilidad y beneficios
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

