

Perfiles de extrusión de aluminio: proceso, aleaciones y guía de diseño
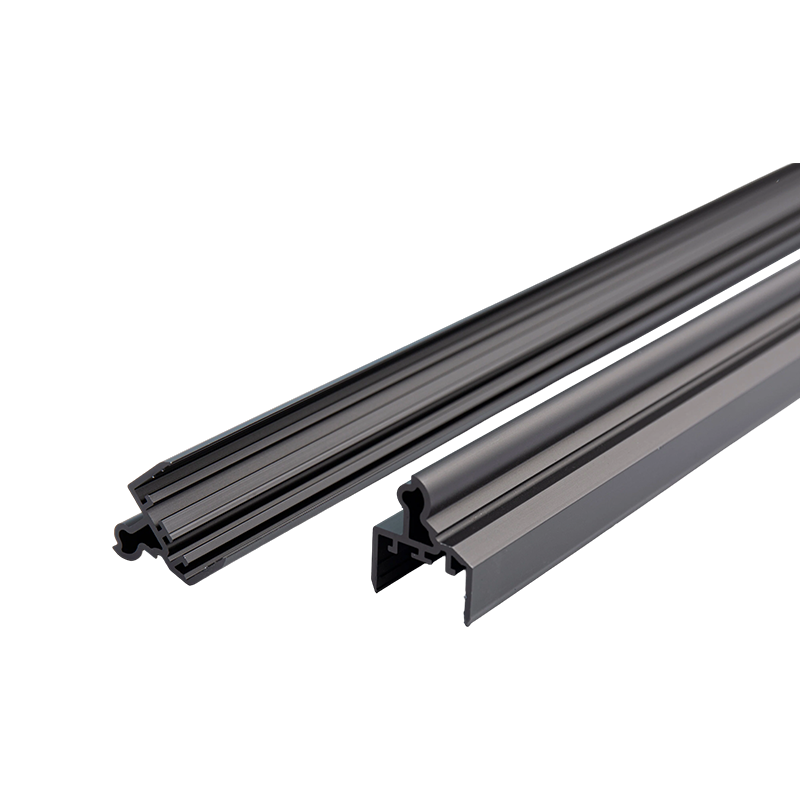
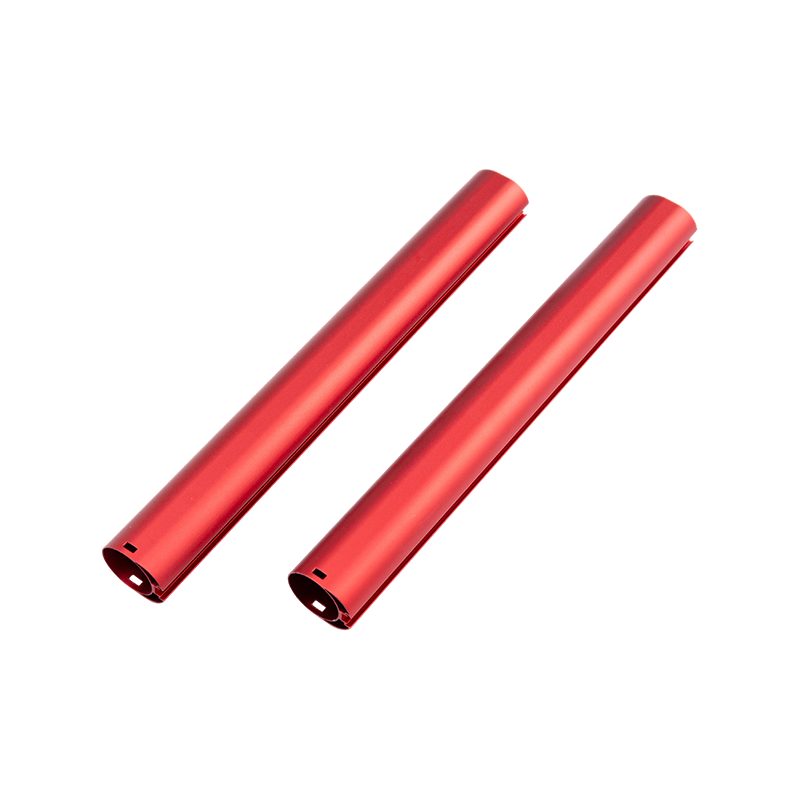
Perfiles de extrusión de aluminio. son componentes de forma casi neta formados al forzar un tocho de aluminio calentado a través de una matriz de acero personalizada, combinando una libertad de diseño de sección transversal casi ilimitada, una relación resistencia-peso de aproximadamente un tercio de la del acero y costos de herramientas generalmente inferiores a $ 3,000. Esta combinación hace que la extrusión sea la ruta más económica para piezas metálicas lineales de gran volumen, con una producción global que supera los 27 millones de toneladas por año.
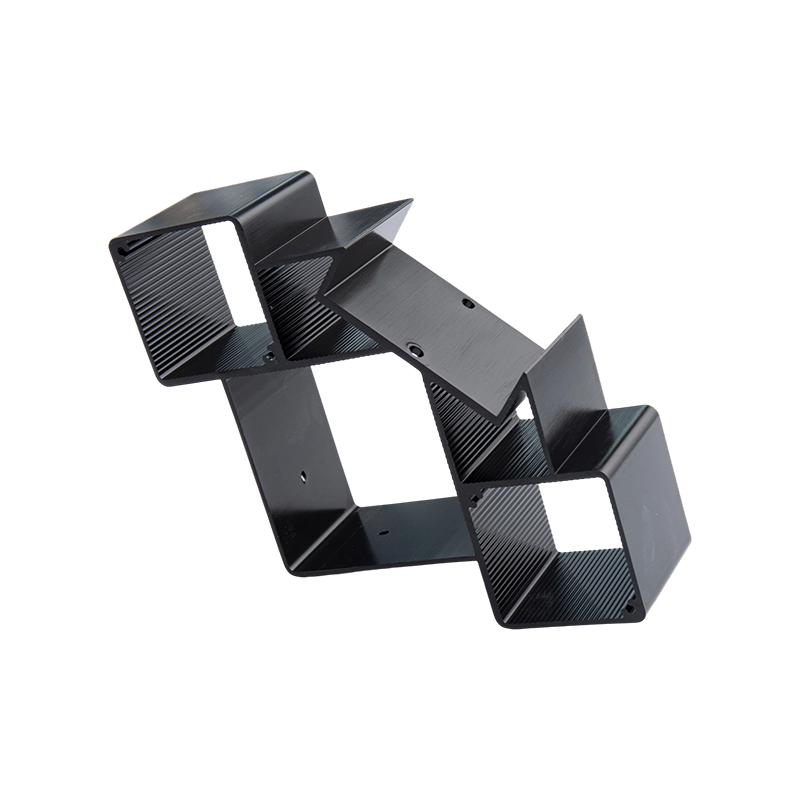
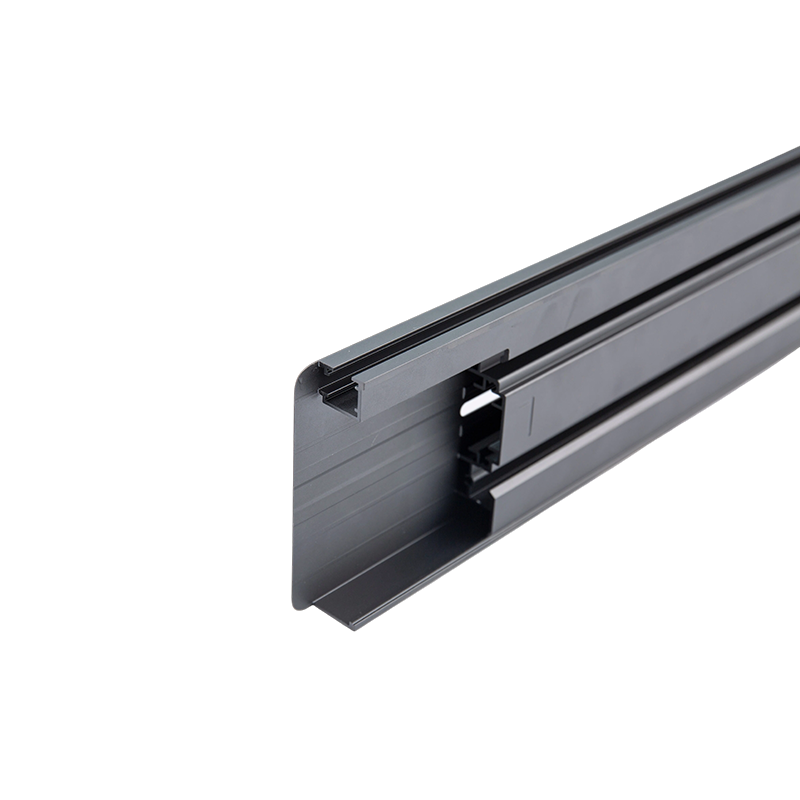
Desde marcos de ventanas y disipadores de calor hasta bandejas de baterías para vehículos eléctricos, los perfiles extruidos llegan a casi todas las industrias. Esta guía desglosa los cinco factores que determinan el costo y la calidad de un perfil: el proceso de fabricación, la selección de la aleación, las reglas de diseño, los estándares de tolerancia y los acabados superficiales.
Cómo funciona el proceso de extrusión de aluminio
Más del 90% de los perfiles de aluminio se producen mediante extrusión directa, donde un ariete empuja el tocho en la misma dirección en la que el metal fluye a través de la matriz. Una línea de producción completa sigue esta secuencia:
- Calentamiento de palanquillas: las palanquillas de la serie 6063 se cortan y calientan para 420–480°C , lo suficientemente suave como para fluir pero nunca fundido.
- Preparación del troquel: el troquel de acero para herramientas H13 se precalienta a aproximadamente 450-500 °C para evitar el choque térmico y garantizar un flujo uniforme del metal.
- Extrusión: se aplica un ariete hidráulico 1.500 a 15.000 toneladas de fuerza , empujando el metal a través de la abertura de la matriz a 3–180 m/min dependiendo de la aleación y la geometría.
- Enfriamiento: enfriamiento controlado por aire o agua en las esclusas de salida de la estructura metalúrgica; 6061 requiere enfriamiento con agua para alcanzar las propiedades T6.
- Estiramiento: los perfiles se estiran 1-3% para enderezarlos y aliviar el estrés interno.
- Corte y envejecimiento: los perfiles se cortan a medida y se envejecen artificialmente: el T5 se hornea a aproximadamente 180 °C durante 4 a 6 horas, mientras que el T6 agrega un tratamiento de solución cerca de 530 °C antes de envejecer.
Elegir la aleación adecuada: 6063 frente a 6061 frente a 6005A
6063 representa aproximadamente el 80% de los perfiles arquitectónicos gracias a su excelente calidad de superficie y capacidad de extrusión, mientras que 6061 es el valor predeterminado para piezas estructurales que necesitan mayor resistencia. Las aleaciones de extrusión más comunes se comparan de la siguiente manera:
| Aleación y temple | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Aplicaciones típicas |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Marcos de ventanas, molduras, disipadores de calor LED |
| 6063-T6 | 205 | 170 | 10 | Perfiles decorativos, tubos para muebles. |
| 6061-T6 | 310 | 276 | 8 | Marcos estructurales, automoción, marinos. |
| 6005A-T6 | 260 | 215 | 9 | Cajas de camiones, escaleras, vehículos ferroviarios. |
| 6082-T6 | 310 | 260 | 8 | Puentes, grúas, obras estructurales europeas. |
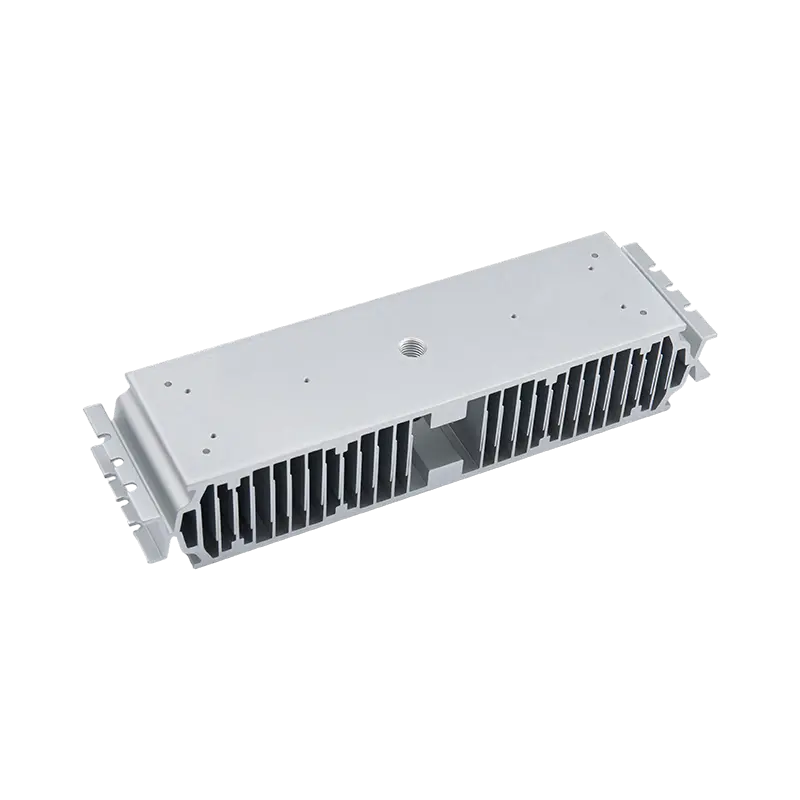
La elección suele decidirse por dos factores adicionales: la conductividad térmica y la resistencia del techo. 6063 conduce calor a aproximadamente 200 W/m·K frente a aproximadamente 167 W/m·K para 6061 , razón por la cual los disipadores de calor de LED y CPU son casi siempre 6063. Cuando las cargas exceden lo que 6061 puede soportar, existe 7075 (572 MPa de tracción), pero rara vez se extruye; es difícil de formar y cuesta entre 2 y 3 veces más, por lo que la mayoría de los diseñadores espesan la sección en lugar de cambiar de aleaciones.

Reglas de diseño que controlan el costo y la calidad
Un troquel de extrusión se comporta como una herramienta elástica: cada característica geométrica de su perfil cambia cómo fluye el metal y cuánto tiempo sobrevive el troquel. Cuatro reglas determinan la mayor parte de la diferencia de costos entre un perfil barato y uno caro.
Espesor de la pared
La pared mínima práctica es aproximadamente 1,0 mm para 6063 y alrededor de 1,5 mm para 6061, pero las paredes de menos de 1,2 mm aumentan las tasas de desperdicio y el riesgo de deflexión del troquel. Dado que la materia prima suele representar entre el 60 % y el 75 % del coste de la pieza, eliminar 0,5 mm de una pared no crítica suele ser el paso más eficaz disponible para reducir los costes.
Círculo circunscrito y tamaño de prensa
Cada perfil debe encajar dentro del círculo que lo circunda al troquel, y el diámetro del círculo determina en qué prensa (y, por lo tanto, en qué nivel de precios) se ejecuta su pedido:
| Diámetro del billete | Fuerza de prensa típica | Círculo Circunscriptor Max |
|---|---|---|
| 6 pulgadas (152 mm) | 1.500-1.800 toneladas | ~125 milímetros |
| 7 pulgadas (178 milímetros) | 2.000-2.500 toneladas | ~165 milímetros |
| 9 pulgadas (229 milímetros) | 3.000-3.500 toneladas | ~230 milímetros |
| 12 pulgadas (305 milímetros) | 5.000 t y más | ~320 milímetros |
Mantener el círculo por debajo de aproximadamente 165 mm mantiene el perfil en una prensa común de 7 pulgadas y evita el recargo aplicado por prensas más grandes.
Equilibrio geométrico y funciones compatibles con troqueles
- Mantenga las secciones transversales lo más simétricas posible: los perfiles asimétricos se arquean y tuercen en la salida del troquel, lo que agrega trabajo de enderezamiento y desechos.
- Limite la profundidad de la ranura a aproximadamente 3 veces el ancho de la ranura; Las "lenguas" más profundas y delgadas se desvían bajo presión y provocan variaciones dimensionales.
- Agregue radios de esquina de al menos 0,5 mm para reducir la concentración de tensiones, mejorar el flujo del metal y prolongar la vida útil del troquel.
- Las secciones huecas requieren troqueles tipo ojo de buey y siempre producen costuras de soldadura; coloque las costuras lejos de superficies visibles o de alta tensión.
Tolerancias y estándares dimensionales
La clase de tolerancia es uno de los elementos más frecuentemente sobreespecificados (y sobrepagados) en un dibujo. Las tolerancias estándar cubren la mayoría de los trabajos estructurales y arquitectónicos; Las clases de precisión deben reservarse para piezas acopladas y conjuntos mecánicos.
| Estándar | Región | Tolerancia típica (atenuaciones ≤ 30 mm) | Uso típico |
|---|---|---|---|
| EN 12020-2 | Europa | ±0,10 milímetros | Conjuntos de precisión, piezas deslizantes y acopladas. |
| EN 755-9 | Europa | ±0,20 milímetros | Perfiles estructurales y arquitectónicos generales. |
| ASTM B221 | América del Norte | ±0,15–0,25 mm | Obras estructurales, arquitectónicas y marinas. |
| GB/T 5237 | China | ±0,15 mm (alto grado) | Exportar perfiles arquitectónicos |
Más allá de las dimensiones de la sección transversal, especifique rectitud (normalmente de 1 a 2 mm por metro) , torsión y planitud para perfiles largos o anchos, ya que estas tolerancias de forma se controlan por separado dentro de EN 755-9 y EN 12020-2.

Acabados superficiales y sus compensaciones
El acabado laminado es gratuito y adecuado para piezas estructurales ocultas, pero la mayoría de los perfiles reciben un revestimiento funcional o decorativo. La elección afecta principalmente a la resistencia a la corrosión, las opciones de color y el costo:
- Anodizado — forma una capa de óxido de 5 a 25 μm con una dureza superficial de 300 a 500 HV; el estándar para disipadores de calor, molduras y piezas marinas, y conserva el aspecto metálico.
- Recubrimiento en polvo — aplica una película de polímero de 60 a 120 μm en 200 colores RAL; el valor arquitectónico predeterminado, con sistemas Qualicoat Clase 2 clasificados para 10 años en exteriores.
- Recubrimiento electroforético (e-coat) — deposita una película transparente de 15 a 35 μm con excelente uniformidad, a menudo combinada con anodizado.
- revestimiento de PVDF — un sistema de fluoropolímero de 25 a 40 μm con resistencia a la intemperie durante 20 años, especificado para muros cortina y fachadas costeras.
- Sublimación de vetas de madera — transfiere patrones de madera a una base con recubrimiento en polvo para perfiles interiores decorativos.
El anodizado y el recubrimiento en polvo suelen añadir 10-25% del costo de la pieza dependiendo del espesor de la película y el color, con acabados anodizados metálicos y de inmersión brillante en la parte superior de ese rango.
Aplicaciones y los cuatro generadores de costos
La demanda de perfiles extruidos se concentra en cinco mercados principales:
- Edificación y construcción — alrededor del 30% del volumen mundial: marcos de puertas y ventanas, muros cortina, barandillas.
- Transporte – alrededor del 25%: bandejas de baterías de vehículos eléctricos, vigas de parachoques y carrocerías de vagones, principalmente en 6061 y 6005A.
- Electrónica y gestión térmica. — Luminarias LED y disipadores de calor para CPU que aprovechan la conductividad de 200 W/m·K del 6063.
- energía solar — Marcos 6063-T5 y rieles de montaje para la mayoría de módulos fotovoltaicos.
- Automatización industrial — Sistemas de estructura con ranura en T (series 4040, 4080, 8080) para protectores de máquinas, transportadores y estaciones de trabajo.
¿Qué determina el precio de un perfil?
- Materia prima — el precio del aluminio en la LME más la prima regional suele representar 60-75% del costo total de la pieza , por lo que los precios de perfil siguen de cerca los mercados de metales.
- Complejidad de conversión — Las paredes delgadas, las secciones huecas y las tolerancias estrictas aumentan los costos de extrusión y envejecimiento, generalmente entre 0,5 y 1,5 dólares por kg.
- Herramientas — una matriz de acero H13 cuesta entre 800 y 3000 dólares una sola vez y normalmente dura más de 100 toneladas de producción, por lo que el costo de la matriz por pieza se vuelve insignificante en volumen.
- Acabado y cantidad del pedido. — el tratamiento de superficie añade entre un 10% y un 25%, y la mayoría de las fábricas establecen pedidos mínimos de 300 a 500 kg por perfil.
Para la mayoría de los proyectos, La especificación predeterminada es 6063-T5 con tolerancias estándar EN 755-9 o ASTM B221 y un acabado anodizado o con recubrimiento en polvo. ; cambie a 6061-T6 solo cuando las cargas estructurales lo exijan y pague por tolerancias de precisión solo en superficies que realmente coincidan con otros componentes. Obtenga el espesor de la pared, el círculo circunscrito y la simetría directamente en el dibujo, y la extrusión ofrecerá el costo por metro más bajo de cualquier proceso de conformado de metales.
Publicación anterior
Extrusión de aluminio CNC: guía de procesos, costos y mecanizado
Siguiente publicación
Sin artículo siguiente
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

