

Extrusión de aluminio CNC: guía de procesos, costos y mecanizado
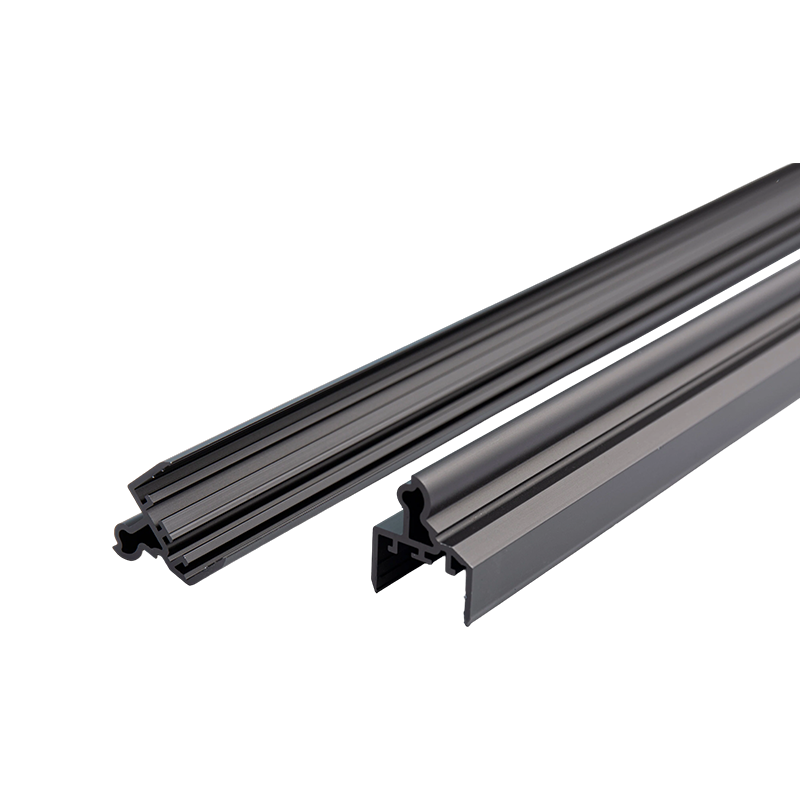
Extrusión de aluminio CNC es una ruta de fabricación híbrida: primero se empuja un tocho de aluminio a través de una matriz de acero para formar un perfil con forma casi neta, y luego el mecanizado CNC agrega características de precisión: corte a medida, orificios perforados y roscados, cavidades fresadas, ranuras y grabados. El paso de extrusión ofrece una geometría de bajo costo a lo largo de la pieza, mientras que el paso CNC proporciona una precisión de características de hasta ±0,05 mm que una matriz por sí sola no puede producir.
Para piezas con una sección transversal constante en volúmenes de aproximadamente 100 a 10 000 unidades, esta combinación generalmente reduce el costo de la pieza entre un 40 y un 70 % en comparación con el fresado de la pieza completa a partir de una palanquilla sólida. , porque entre el 85% y el 95% del material termina en el perfil terminado en lugar de ser mecanizado en forma de virutas. Esta guía cubre el flujo de trabajo de producción, las operaciones CNC utilizadas en perfiles extruidos, la selección de aleaciones y tolerancias, y las reglas de diseño que mantienen barato el mecanizado secundario.
Del tocho a la pieza terminada: el flujo de trabajo de producción
Una pieza de extrusión mecanizada por CNC pasa primero por la prensa de extrusión y luego por el centro de mecanizado. La secuencia es importante, porque el tratamiento térmico y el enderezamiento deben realizarse antes del mecanizado de precisión, y el acabado suele ocurrir después de:
- Fabricación de troqueles: un troquel de acero para herramientas H13 se mecaniza y se trata térmicamente, lo que normalmente cuesta $800–3000 y con una duración de más de 100 toneladas de producción.
- Extrusión: el tocho se calienta hasta 420–480°C y se fuerza a través de la matriz mediante un ariete hidráulico que aplica entre 1.500 y 15.000 toneladas, produciendo perfiles de hasta 6 a 7 m de largo.
- Envejecimiento: los perfiles se hornean para templar: T5 a aproximadamente 180 °C durante 4 a 6 horas, o T6 con un tratamiento de solución cerca de 530 °C seguido de envejecimiento.
- Corte CNC: sierras de doble cabezal o fresadoras CNC cortan perfiles a la medida en ±0,1mm , mucho más apretado que los ±0,5 mm de una sierra manual.
- Mecanizado secundario CNC: centros de mecanizado de 3 o 4 ejes taladran, roscan, fresan y avellanan utilizando accesorios dedicados que sujetan el perfil sin distorsionar las paredes delgadas.
- Desbarbado y preparación de superficies: se rompen los bordes y se limpian las superficies para que los recubrimientos se adhieran uniformemente.
- Acabado: se aplica anodizado (5 a 25 μm) o recubrimiento en polvo (60 a 120 μm) después del mecanizado para que las roscas y las caras de contacto permanezcan desnudas, conductoras y dimensionalmente precisas.
- Inspección: las posiciones críticas de los orificios y los calibres de las roscas se verifican con una CMM o una medición óptica con respecto al dibujo.
Operaciones CNC comúnmente realizadas en perfiles extruidos
La extrusión define la sección transversal del perfil; El mecanizado CNC define todo lo que lo convierte en una pieza utilizable. Las operaciones secundarias más comunes incluyen:
- Corte a medida — Las sierras o fresadoras CNC mantienen una longitud de ±0,1 mm y producen extremos limpios y cuadrados, listos para el montaje.
- Perforación y roscado — de roscas M3 a M12 para montaje; Una profundidad de rosca de al menos 1,5 veces el diámetro del perno es el mínimo confiable en 6061-T6.
- Fresado de cajeras y ranuras — cavidades poco profundas para PCB, pantallas o tuercas en T, generalmente de 1 a 3 mm de profundidad con radios de esquina que coinciden con la fresa (R1–R3 mm).
- Avellanado y avellanado — huecos que permiten que los tornillos de cabeza hueca o plana queden al ras de la superficie del perfil.
- Mecanizado final — cortes de revestimiento, muescas o ángulos para juntas de marco soldadas o atornilladas.
- Grabado y marcado — números de piezas, logotipos o marcas de escala cortados a una profundidad de 0,1 a 0,3 mm, a menudo rellenos de pintura.
Como la geometría del perfil ya está formada, cada una de estas operaciones elimina sólo unos pocos centímetros cúbicos de material. Un ciclo típico de mecanizado secundario para una pieza con 12 orificios y 8 orificios roscados tarda entre 2 y 4 minutos , lo que se traduce en aproximadamente entre 1,50 y 4 dólares de costo de mecanizado a tarifas estándar de taller de entre 40 y 80 dólares por hora máquina.

Extrusión CNC versus mecanizado CNC completo desde Billet
La cuestión central del abastecimiento es si mecanizar toda la pieza a partir de un bloque sólido o extruir la forma primero. La respuesta depende casi por completo del volumen y la consistencia de la sección transversal:
| Criterio | Extrusión CNC Secundaria | CNC completo de Billet |
|---|---|---|
| Herramientas de una sola vez | $800–3000 (extrusion die) | $100–500 (programa fijo) |
| Utilización de materiales | 85-95% | 10-30% |
| Costo unitario @ 1000 unidades | $6–12 | $25–45 |
| Longitud máxima práctica | 6–7 m (enviable por camión) | 1–2 m (límite de la plataforma de la máquina) |
| Precisión de características | ±0,05 mm en funciones CNC | ±0,01–0,05 mm en total |
| Volumen económico | 100 a 10 000 unidades | 1–100 unidades |
Un ejemplo concreto: una caja para electrónica de 300 × 120 × 50 mm en 6061-T6, con 20 funciones mecanizadas, en 1.000 unidades. El mecanizado CNC completo cuesta aproximadamente 32 dólares por pieza, o 32.000 dólares en total. La ruta de extrusión requiere un troquel de $1200 más aproximadamente $8 por pieza en perfil y mecanizado secundario. un total de $9,200, un ahorro de alrededor del 70% . Sin embargo, por debajo de aproximadamente 50 a 100 unidades, el costo de la matriz y la cantidad mínima de pedido (generalmente de 300 a 500 kg por perfil) hacen que el mecanizado de palanquillas sea la opción más barata y rápida.
Estrategia de tolerancia y selección de aleaciones
No todas las aleaciones de extrusión se procesan igual de bien. Las aleaciones más blandas como la 6063 tienden a engomar las fresas y producen virutas largas, mientras que la 6061-T6 rompe las virutas limpiamente y mantiene bien las roscas roscadas, razón por la cual domina el trabajo de extrusión mecanizado por CNC:
| Aleación y temple | Maquinabilidad* | Resistencia a la tracción (MPa) | Mejor para |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Piezas estructurales, roscas, cerramientos. |
| 6063-T5 | 70% | 160 | Disipadores de calor, molduras, piezas decorativas. |
| 6082-T6 | 85% | 310 | Obras estructurales y de transporte europeas |
| 7075-T6 | 70% | 572 | Aeroespacial (rara vez extruido, alto costo) |
Las tolerancias deben dividirse entre la geometría extruida y las características mecanizadas, porque se producen mediante diferentes procesos a niveles de costo muy diferentes:
| Tipo de característica | Tolerancia estándar |
|---|---|
| Sección transversal extruida (EN 755-9, dimensiones ≤ 30 mm) | ±0,20 milímetros |
| Sección transversal extruida de precisión (EN 12020-2) | ±0,10 milímetros |
| Corte CNC a medida | ±0,10 milímetros |
| Posición del agujero CNC | ±0,05 milímetros |
| Características ajustadas del CNC (agujero, cara de referencia) | ±0,01–0,02 mm |
| Rectitud después del estiramiento. | 1-2 mm por metro |
Aplicar tolerancias estrictas solo a características mecanizadas que realmente coinciden con otros componentes. ; mantener toda la sección extruida a ±0,05 mm obliga al extrusor a realizar una clasificación costosa o troqueles de precisión sin ninguna ganancia funcional.
Reglas de diseño que mantienen barato el mecanizado secundario
Cada característica CNC en una extrusión cuesta tiempo a la máquina, y los perfiles de paredes delgadas son mucho más sensibles al mal diseño que los bloques sólidos. Estas reglas reducen constantemente el tiempo del ciclo y los desechos:
- Mantenga todas las funciones mecanizadas accesibles desde tres ejes (superior y dos lados) para evitar costosas reparaciones o trabajos en 5 ejes.
- Proporcione radios de esquina internos de las cavidades fresadas de al menos R1–R3 mm para que coincidan con las fresas de extremo estándar; Las esquinas internas afiladas requieren electroerosión o herramientas pequeñas que funcionan lentamente.
- Mantener paredes de al menos 1,2 mm debajo de las características mecanizadas — las paredes más delgadas vibran durante el fresado y se deforman bajo la fuerza de sujeción.
- Coloque orificios al menos a 1,5 veces el diámetro del orificio desde los bordes del perfil para evitar roturas, especialmente cerca de las costuras de soldadura en perfiles huecos.
- Haga referencia a las características CNC a partir de datos mecanizados (un extremo refrentado o una almohadilla fresada), no de superficies extruidas que tengan una variación de ±0,2 mm.
- Utilice tamaños de sujetadores estándar (M3, M4, M5, M6, M8) para que el taller pueda ejecutar machos de roscar y herramientas de moldeo estándar sin herramientas personalizadas.
- Especifique tolerancias de extrusión estándar (EN 755-9 o ASTM B221) para todas las dimensiones no críticas en el dibujo.
Generadores de costos y aplicaciones típicas
Una vez que existe el troquel, tres factores dominan el precio por pieza de una extrusión mecanizada por CNC:
- tiempo de ciclo CNC — el mayor coste secundario; a entre 40 y 80 dólares por hora máquina, duplicar el número de orificios duplica aproximadamente el costo de mecanizado, por lo que se deben consolidar los sujetadores siempre que sea posible.
- Amortización del troquel — un dado de $1,500 solo suma $0,30 por pieza a 5.000 unidades , pero 15 dólares por pieza de 100 unidades, razón por la cual el volumen es tan importante.
- Acabado — el anodizado o el recubrimiento en polvo añaden entre un 10% y un 25% al costo de la pieza y pueden requerir enmascaramiento de las caras mecanizadas, lo que agrega mano de obra.
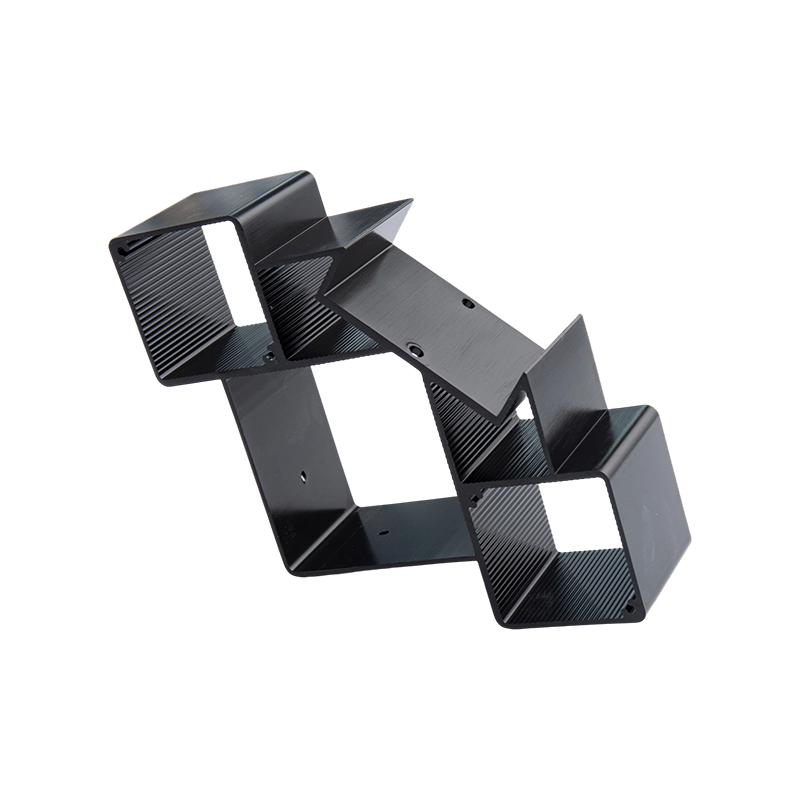
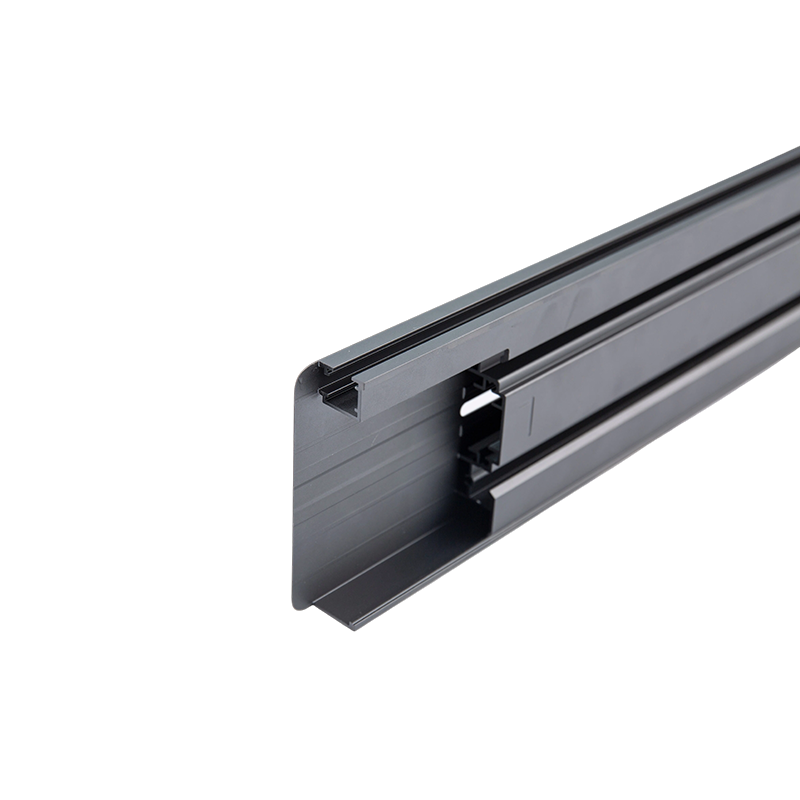
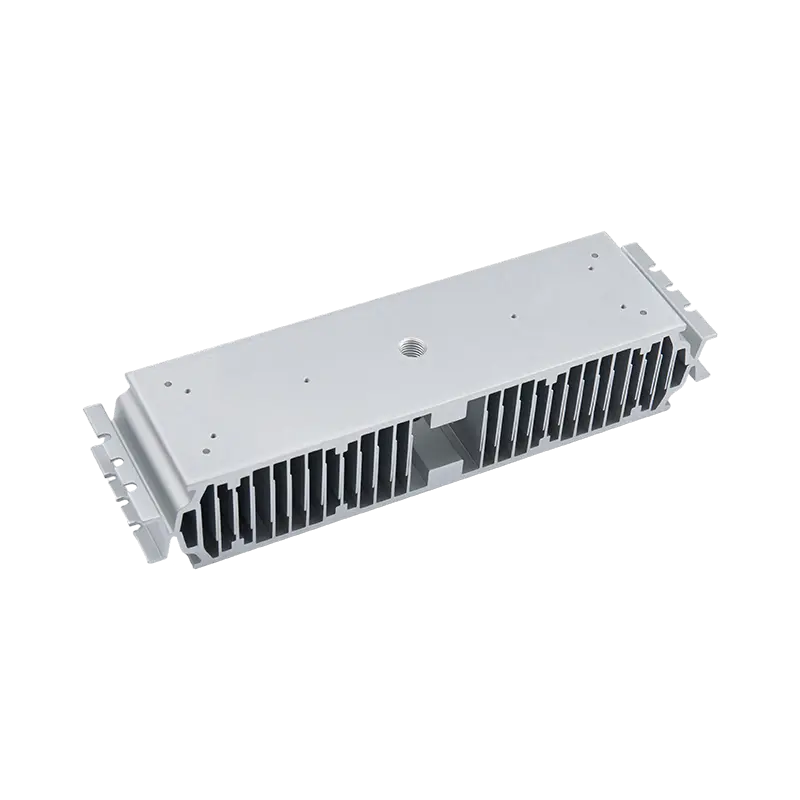
Las piezas que más se benefician son largas, prismáticas y se producen en lotes repetibles: carcasas y chasis para dispositivos electrónicos, barras de disipador de calor LED, marcos de automatización con ranura en T, rieles para módulos de baterías de vehículos eléctricos, perfiles de montaje solar, placas laterales del transportador y rieles para dispositivos médicos. En todos ellos, la sección transversal permanece constante mientras que los agujeros, ranuras y roscas cambian de una pieza a otra: exactamente la división del trabajo entre la matriz y la máquina.
La receta práctica por defecto es un perfil 6061-T6 con tolerancias estándar EN 755-9, mecanizado CNC limitado a características funcionales y anodizado aplicado después del mecanizado. Si su pieza tiene una sección transversal constante y volúmenes anuales superiores a unos pocos cientos de unidades, solicite una cotización de CNC completa y una cotización de extrusión más CNC; la comparación casi siempre favorecerá la ruta híbrida, a menudo por un amplio margen.
Publicación anterior
Extrusiones de aluminio con acabado de madera: guía duradera, estética y de bajo mantenimiento
Siguiente publicación
Perfiles de extrusión de aluminio: proceso, aleaciones y guía de diseño
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

