

Guía de acabado anodizado: tipos de procesos, espesor de recubrimiento y control de calidad
El acabado anodizado no es una capa aplicada sobre aluminio. Es la propia superficie del aluminio, convertida en una densa película de óxido mediante un proceso electroquímico. Esto significa que el acabado no se puede pelar ni descascarar como la pintura. Para los compradores de perfiles de aluminio, el resultado práctico es una superficie con resistencia a la corrosión, resistencia al desgaste y una apariencia metálica uniforme que dura años.
La decisión clave al especificar aluminio anodizado no es simplemente si anodizar o no, sino qué tipo de anodizado se adapta a su caso de uso. Un perfil interior decorativo requiere un revestimiento diferente al de un disipador de calor de alto desgaste o un componente de calidad marina. Comprender estas diferencias antes de realizar el pedido puede evitarle costosos retrabajos.
Cómo funciona el proceso de anodizado
El proceso de anodizado utiliza una celda electrolítica. La pieza de aluminio actúa como ánodo, mientras que un contraelectrodo conductor actúa como cátodo. Ambos se sumergen en un baño de electrolito ácido, normalmente ácido sulfúrico diluido para la mayoría de las aplicaciones comerciales.
Cuando la corriente continua pasa a través de la celda, se liberan iones de oxígeno en la superficie del aluminio y reaccionan con el metal para formar óxido de aluminio. La capa de óxido crece tanto hacia adentro como hacia afuera desde la superficie original. Este patrón de crecimiento es lo que hace que el anodizado sea fundamentalmente diferente del enchapado o la pintura. El recubrimiento no es una película separada sino una transformación del propio aluminio.
La estructura del óxido consta de una fina capa barrera en la base y una capa porosa más gruesa encima. La capa porosa es fundamental porque permite que la superficie absorba tintes para colorear. Después del paso de anodizado, los poros se sellan con agua caliente o acetato de níquel para fijar el color y mejorar la resistencia a la corrosión.
Los parámetros del proceso afectan directamente el recubrimiento final. La densidad de corriente, la temperatura del baño y el tiempo de anodizado determinan el espesor y la dureza del recubrimiento. Un recubrimiento Tipo II de 10 micrones puede tardar de 20 a 30 minutos, mientras que un recubrimiento anodizado duro de 40 a 50 micrones puede requerir varias horas de procesamiento.
Tipos de acabados anodizados
Anodizado con ácido crómico (tipo I)
La anodización con ácido crómico produce una capa de óxido densa y delgada que generalmente tiene un espesor de 2 a 5 micrones. Ofrece una excelente resistencia a la corrosión con cambios mínimos en las dimensiones de las piezas. El tipo I se utiliza a menudo para componentes y piezas aeroespaciales de precisión que requieren tolerancias estrictas. El recubrimiento también forma una excelente base para pintura posterior.
Anodizado con ácido sulfúrico (Tipo II)
El anodizado con ácido sulfúrico es la opción predeterminada para la mayoría de los perfiles de aluminio comerciales. Produce un espesor de recubrimiento de 5 a 25 micrones y proporciona un buen equilibrio entre protección contra la corrosión, apariencia y costo. Las superficies Tipo II aceptan bien los tintes, lo que la convierte en la ruta preferida para acabados arquitectónicos decorativos donde se requiere un color metálico consistente.
Anodizado duro (Tipo III)
El anodizado duro se lleva a cabo a temperaturas de baño más bajas, generalmente alrededor del punto de congelación, y con densidades de corriente más altas. El recubrimiento resultante tiene un espesor de 25 a 50 micrones, con una dureza superficial típicamente en el rango de 300 a 500 HV. Por contexto, los recubrimientos estándar de Tipo II generalmente se encuentran entre 200 y 300 HV. El tipo III se especifica para componentes que enfrentan un alto desgaste, como perfiles de disipadores de calor, carcasas de bombas y pistas deslizantes.
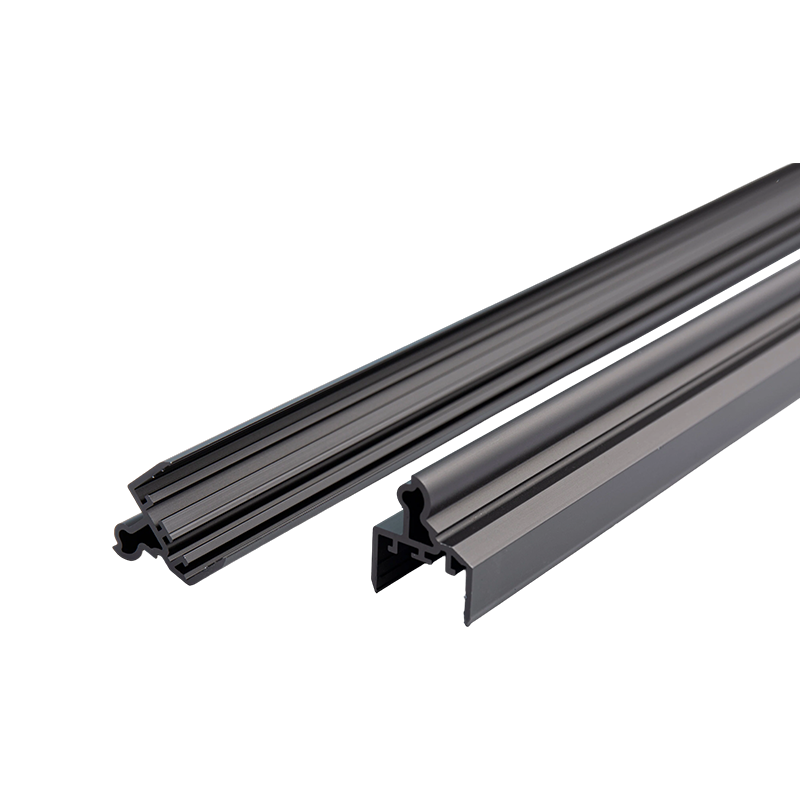
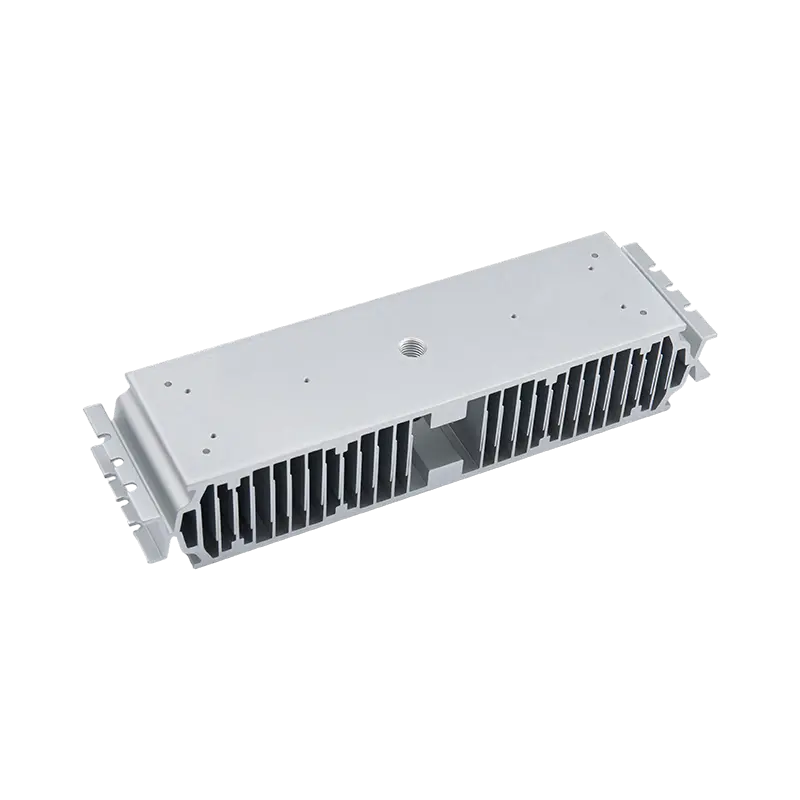
 Anodizado duro para aleaciones de aluminio: revestimiento grueso y resistente al desgaste El anodizado duro crea una capa de óxido de 25 a 100 µm con una dureza de 300 a 600 HV, ideal para componentes de alto desgaste como disipadores de calor y pistas deslizantes. Este proceso se adapta a piezas que necesitan una durabilidad superior a los recubrimientos estándar de Tipo II. Ver producto →
Espesor del recubrimiento y especificaciones de rendimiento
| Tipo | Espesor típico | Dureza superficial | Aplicaciones comunes |
|---|---|---|---|
| Tipo I (Chromic) | 2-5 micras | Más bajo, no mensurable | Piezas roscadas para el sector aeroespacial de precisión |
| Tipo II (Sulfuric) | 5-25 micras | 200-300 voltios | Perfiles arquitectónicos, decorativos, generales. |
| Tipo III (Hard) | 25-50 micras | 300-500 voltios | Disipadores de calor, perfiles de ascensores, superficies de desgaste. |
Aluminio anodizado versus aluminio con recubrimiento en polvo
El anodizado y el recubrimiento en polvo son los dos métodos de acabado más comunes para los perfiles de aluminio, pero resuelven problemas diferentes. Conocer la diferencia evita costosos errores de especificación.
La anodización convierte la superficie del metal en óxido. El acabado es parte del propio aluminio, por lo que no puede desprenderse ni desprenderse. Conserva una apariencia metálica natural y es altamente resistente a la decoloración por rayos UV. La principal limitación es un recubrimiento relativamente delgado en comparación con el recubrimiento en polvo, lo que significa que hace poco para mejorar la resistencia al impacto.
El recubrimiento en polvo aplica una capa de polímero que normalmente tiene un espesor de 60 a 120 micrones. Ofrece una paleta de colores más amplia y puede ocultar imperfecciones de la superficie. Sin embargo, una superficie con recubrimiento en polvo puede descascararse con el impacto y la capa de polímero puede desvanecerse o endurecerse con el tiempo bajo la luz solar intensa.
Para los perfiles arquitectónicos de exterior, el anodizado suele ser la mejor opción porque la capa de óxido es estable bajo la exposición a los rayos UV y no sufre problemas de adhesión del recubrimiento. Para piezas que se manipularán en condiciones difíciles y que necesitan una capa protectora gruesa, el recubrimiento en polvo sigue siendo una opción válida. En la práctica, muchos fabricantes ofrecen ambos para que pueda adaptar el acabado al entorno de instalación.
Qué especificar al pedir perfiles anodizados
Pedir perfiles de aluminio anodizado no se trata sólo de elegir un código de color. Varios detalles técnicos afectan el resultado final y deben confirmarse con su proveedor antes de la producción.
La selección de la aleación es el primer factor. Las aleaciones de la serie 6000, en particular 6063 y 6061, son el estándar para los perfiles arquitectónicos anodizados. Producen una capa de óxido uniforme y aceptan tintes de manera consistente. Las aleaciones con alto contenido de cobre, como la 2024, son más difíciles de anodizar y tienden a producir un recubrimiento más oscuro y menos uniforme.
La preparación de la superficie es importante. Las líneas de extrusión y las marcas de manipulación pueden permanecer visibles después del anodizado a menos que el perfil se pula mecánicamente o se arene antes del baño de anodizado. Si se requiere un acabado brillante o mate, déjelo claro en sus especificaciones.
La geometría del perfil de extrusión también influye en el resultado. Las esquinas internas afiladas pueden crear un flujo de corriente desigual, lo que provoca variaciones en el espesor del recubrimiento. Un diseño con radios de filete adecuados y transiciones suaves produce un acabado más consistente. Para obtener más información sobre esto, consulte nuestra descripción general del proceso de extrusión de aluminio y consideraciones sobre aleaciones.
Los requisitos de color y sellado deben indicarse explícitamente. Los acabados transparentes o naturales muestran el tono del metal, mientras que los acabados teñidos deben especificarse mediante un número de referencia de color. El sellado suele realizarse con agua caliente o acetato de níquel. Un revestimiento bien sellado resiste las manchas y proporciona una mejor resistencia a la corrosión. Para las piezas anodizadas duras, a veces se omite el sellado para preservar la máxima dureza, pero esta es una compensación que debe discutir con el proveedor.
Finalmente, defina el espesor del recubrimiento. Los perfiles decorativos de interior suelen necesitar de 8 a 15 micras. Los perfiles arquitectónicos exteriores deben especificarse entre 20 y 25 micrones. Los componentes de gran desgaste pueden requerir 40 micrones o más. Estas cifras afectan directamente el costo y el tiempo de entrega, así que sea preciso.
Donde los acabados anodizados ofrecen el mayor valor
Los acabados anodizados brindan el mayor beneficio cuando el perfil de aluminio enfrenta una combinación de humedad, desgaste mecánico y exposición a los rayos UV.
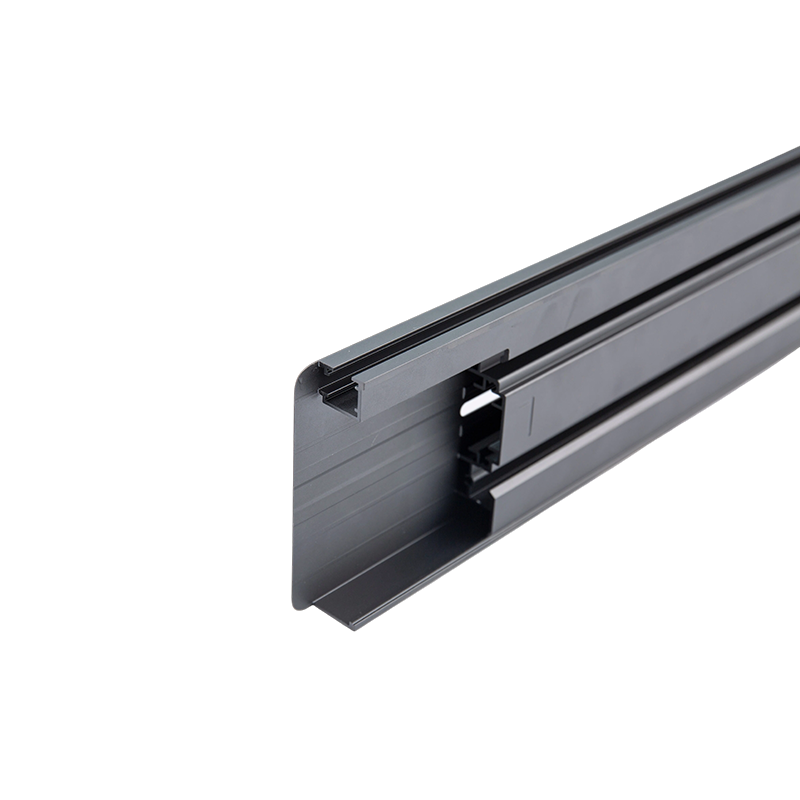
En aplicaciones de ascensores, se especifican perfiles de cabina anodizados de alta resistencia porque el acabado resiste el contacto constante y la limpieza frecuente. La capa anodizada evita las manchas de óxido blanco que suelen aparecer en el aluminio sin tratar en ambientes húmedos.
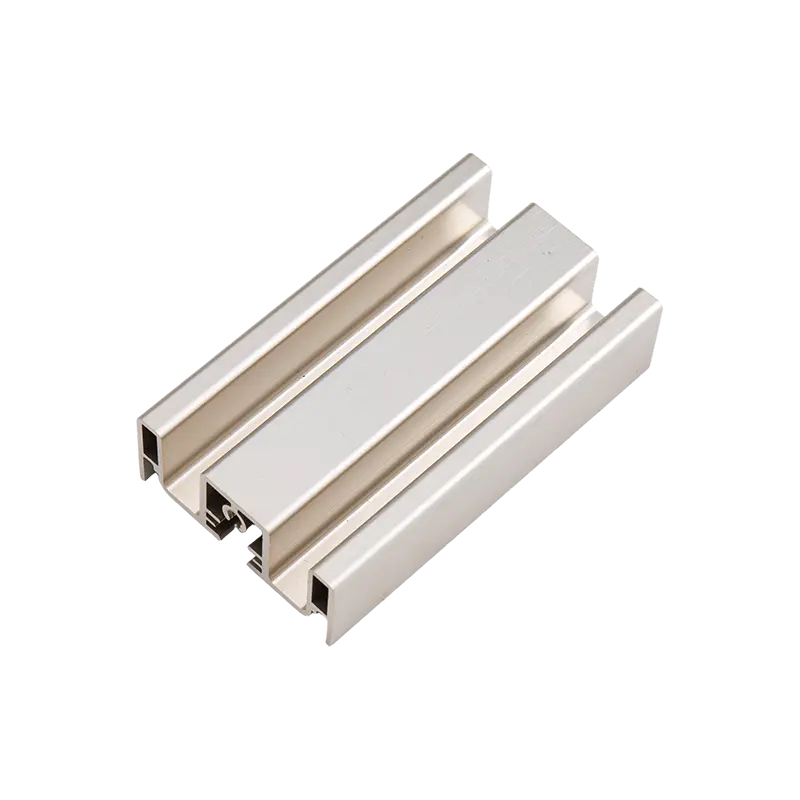
 Perfiles de aluminio anodizado de alta resistencia para cabinas de ascensor Fabricados con aleación 6063/6061 con temple T5, estos perfiles ofrecen rigidez estructural y resistencia al rayado. El acabado anodizado evita las manchas y reduce el mantenimiento en entornos de ascensores húmedos y de alto uso. Ver producto →
Para los disipadores de calor, el anodizado tiene un propósito funcional. La capa de óxido es eléctricamente aislante, lo que permite que el disipador de calor toque componentes electrónicos sin cinta aislante adicional. Al mismo tiempo, una superficie anodizada irradia calor de manera más eficiente que el aluminio desnudo, lo que mejora el rendimiento térmico general.
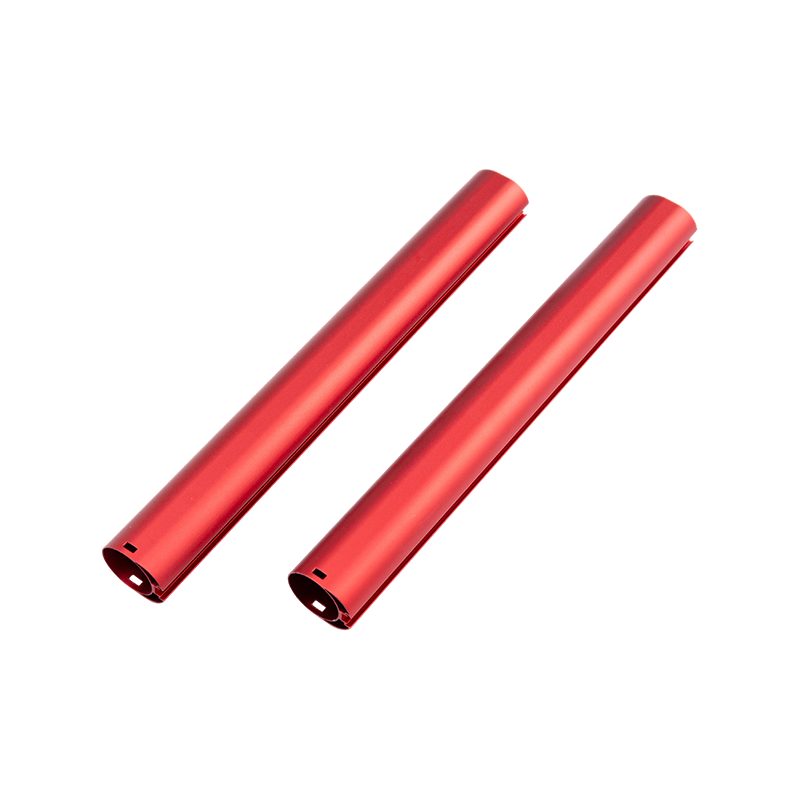
 Extrusiones de Aluminio Anodizado en Varios Colores y Acabados Disponible en plata, negro, bronce, champán y colores personalizados, con espesores de anodizado desde AA10 hasta AA25. Adecuado para utensilios de cocina y mamparas de ducha, el acabado es duradero y fácil de limpiar. Ver producto →
Los perfiles de utensilios de cocina y mamparas de ducha se benefician del anodizado de manera similar. El acabado es fácil de limpiar y no se corroe después de una exposición repetida al agua, agentes de limpieza o contacto con alimentos. Los perfiles de ducha anodizados de colores conservan una apariencia constante año tras año porque el tinte está incrustado en la capa de óxido en lugar de asentarse en una película superficial.
En el caso de los utensilios de cocina, una superficie anodizada mate resistente a altas temperaturas reduce el riesgo de que los alimentos se peguen y simplifica el lavado. Estas ventajas prácticas son la razón por la que los acabados anodizados son estándar en productos donde la higiene y la durabilidad son importantes.
Publicación anterior
Estructura de aluminio para montaje solar: una guía práctica de materiales y consejos para la selección
Siguiente publicación
Colores de anodizado de aluminio: opciones, límites y cómo especificarlos correctamente
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

