

Colores de anodizado de aluminio: opciones, límites y cómo especificarlos correctamente
Un director de producción encarga 500 metros de perfil de aluminio anodizado en color bronce oscuro para una línea de mamparas de ducha. La primera entrega coincide con la muestra aprobada. La segunda entrega, con el mismo dibujo y las mismas especificaciones nominales, llega visiblemente más clara con un brillo irregular en las esquinas. El proveedor insiste en que ambos lotes tienen el mismo acabado. En términos técnicos, ambas cosas pueden ser correctas: el color anodizado es el resultado de un proceso electroquímico que interactúa con la aleación, la preparación de la superficie, el espesor de la película, la temperatura del baño y el tinte o electrolito utilizado para agregar tono. En términos prácticos, el comprador necesita saber qué colores son repetibles, cuáles sólo pueden lograrse dentro de una banda de tolerancia y cuáles nunca deben prometerse en una línea de producción. Este artículo establece esos límites para que el próximo pedido no se convierta en una negociación.
¿Qué le hace el anodizado al aluminio?
La anodización genera una capa de óxido controlada sobre la superficie del aluminio al pasar una corriente eléctrica a través de un electrolito ácido, generalmente ácido sulfúrico. La capa de óxido de aluminio resultante es dura, resistente a la corrosión y, en su estado recién formado, porosa. Estos poros son la clave del color. Se pueden depositar moléculas de tinte o sales metálicas en su interior y un paso final de sellado cierra los poros para fijar el color y restaurar la resistencia a la corrosión. Debido a que la capa de óxido es parte del metal en lugar de una capa encima, los acabados anodizados no se pelan ni se descascaran como lo hace la pintura, y los tonos anodizados oscuros permanecen estables bajo la exposición a los rayos UV. El mismo mecanismo explica por qué el control del color es tan exigente: cualquier cosa que cambie la estructura de los poros, el espesor de la película o la respuesta de la aleación cambia el tono final.
¿Qué colores de anodizado de aluminio están realmente disponibles?
Existe una paleta práctica, pero es más estrecha que una tabla de colores de pintura. La siguiente tabla resume lo que una línea de anodizado típica puede ofrecer con una consistencia aceptable.
| Gama de colores | Repetibilidad de la producción | Aplicaciones típicas |
|---|---|---|
| Negro, bronce oscuro, gris grafito | Alto | Perfiles arquitectónicos, disipadores de calor, molduras de ascensores, marcos de ducha. |
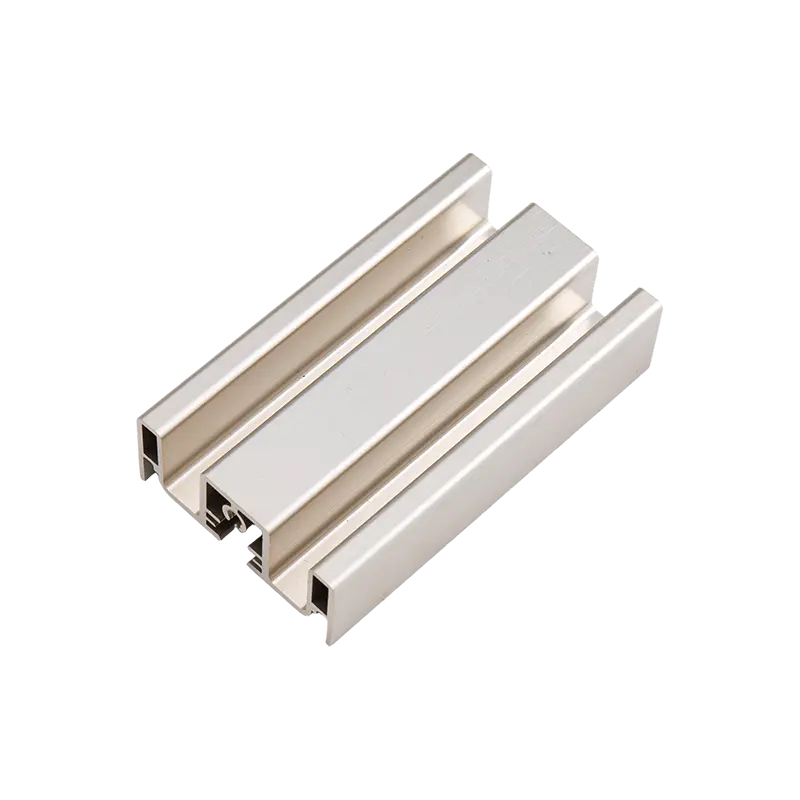
| Bronce medio, champán, gris | bueno | Perfiles de puertas y ventanas, muro cortina, electrodomésticos. |
| Azul, rojo, verde, dorado. | Moderado, con variación de lotes | Piezas decorativas, productos de consumo, elementos de marca. |
| Amarillo, morado, naranja | Limitado | Piezas decorativas de tiradas cortas, solo muestreo |
| Blanco auténtico, pasteles claros | No es factible en anodizado. | Utilice anodizado transparente o plateado o recubrimiento en polvo en su lugar. |
El negro y el bronce oscuro dominan porque la carga de tinte o electrolito es lo suficientemente pesada como para enmascarar pequeñas variaciones en el espesor de la película. El champán, el gris y el bronce medio se comportan bien porque la coloración electrolítica es más estable que la tintura orgánica. Se pueden conseguir azul, rojo, verde y dorado para piezas más pequeñas y geometrías simples, pero el mismo color fabricado con un lote de aleación diferente puede cambiar notablemente. El verdadero blanco no se puede producir en el sentido de una superficie pintada de blanco; la opción más cercana es un acabado anodizado transparente o plateado que deja ver el tono metálico natural. Para colores pastel claros, el recubrimiento en polvo suele ser la especificación más honesta.
Cómo se produce el aluminio anodizado coloreado
Colorante colorante orgánico
Después del anodizado, la parte porosa se sumerge en un baño de tinte y el tinte penetra en los poros. Este método produce azul, rojo, verde, dorado y negro. Es rentable y proporciona tonos brillantes, pero los tintes orgánicos varían según la temperatura, la concentración del tinte y la química del sellado. Las piezas teñidas de esta manera deben protegerse de la exposición prolongada al aire libre, a menos que se especifique un tinte estable a los rayos UV.
colorante electrolítico
La pieza se anodiza y luego se coloca en un segundo electrolito que contiene sales de estaño, níquel o cobalto. Una corriente alterna deposita partículas metálicas en la base de los poros, produciendo bronce, bronce oscuro, negro, champán y gris. Este es el método estándar para perfiles arquitectónicos y exteriores porque el color queda fijado en la estructura de óxido y muestra una excelente estabilidad a los rayos UV. El rango se limita a tonos oscuros y medios, pero la repetibilidad es la mejor de los tres métodos.
Coloración integral
El color se genera durante el anodizado añadiendo ácidos orgánicos al baño y dependiendo de la composición de la aleación. Crea tonos bronce y grises sin un paso de tinte separado, pero es sensible a la química de la aleación y hoy en día rara vez se usa para perfiles de extrusión debido a costos y dificultades de control.
Por qué la misma especificación puede ofrecer diferentes colores
Composición de la aleación
El grado del aluminio cambia cómo crece la capa de óxido y cómo acepta el color. Las aleaciones 6063 y 6060, los grados estándar para extrusión arquitectónica, se anodizan uniformemente y son la base más segura para lograr un color uniforme. AA 6061 contiene más magnesio y silicio y puede producir un brillo diferente y un tono ligeramente diferente. Si un conjunto mezcla perfiles 6060 y 6061, es inevitable alguna variación de color. La relación entre la elección de la aleación y el comportamiento del acabado se trata con más profundidad en nuestra guía para el proceso de extrusión de aluminio .
Acabado superficial antes del anodizado.
El acabado mecánico previo a la anodización determina cómo se refleja la luz en el metal base. Un perfil extruido con líneas finas proporciona una apariencia satinada direccional; un acabado cepillado da un tono mate uniforme; un acabado pulido parece más brillante y metálico. Dos piezas con parámetros de anodizado idénticos pero con acabados de base diferentes no coincidirán.
Espesor de la película y condiciones del proceso.
Los colores más oscuros requieren películas de óxido más gruesas o una mayor carga de tinte. Si el anodizador funciona a 18 micrones en una pieza de la que se tomaron muestras a 12 micrones, el color será más oscuro y el comportamiento de sellado diferente. La temperatura del baño, la concentración de ácido, la densidad de corriente, la concentración de tinte, el tiempo de permanencia y el tiempo de sellado modifican el resultado. Un proveedor responsable registra estos parámetros para cada lote y prueba una muestra antes de emitir el pedido.
Cómo la geometría de la pieza cambia el color final
Los bordes y esquinas afilados tienden a parecer más claros porque la densidad de corriente se concentra allí y la película de óxido crece de manera diferente. Es difícil teñir uniformemente las cavidades, ranuras y agujeros profundos porque el baño de tinte no puede moverse libremente dentro de ellos, por lo que las áreas hundidas suelen verse más pálidas. Los perfiles largos y estrechos también pueden distorsionar la distribución de corriente dentro del tanque de anodizado, produciendo una diferencia visible entre la mitad y los extremos del perfil. Para el comprador, la lección práctica es evaluar el color en una muestra de producción completa en lugar de en un cupón corto, y mantener la sección transversal lo más uniforme posible cuando el acabado importa tanto como la forma.
El anodizado duro tiene sus propios límites de color
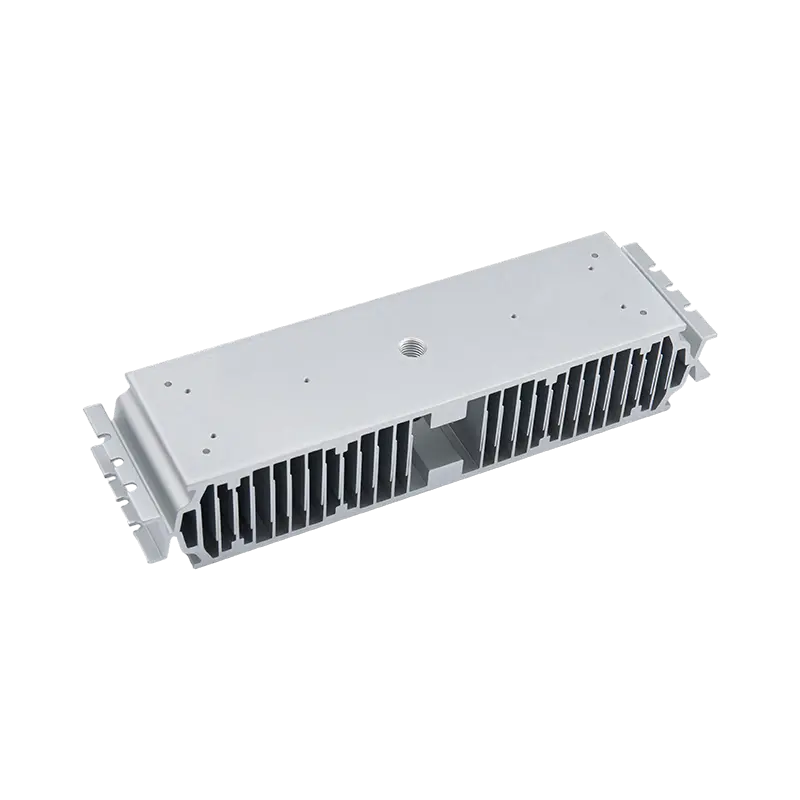
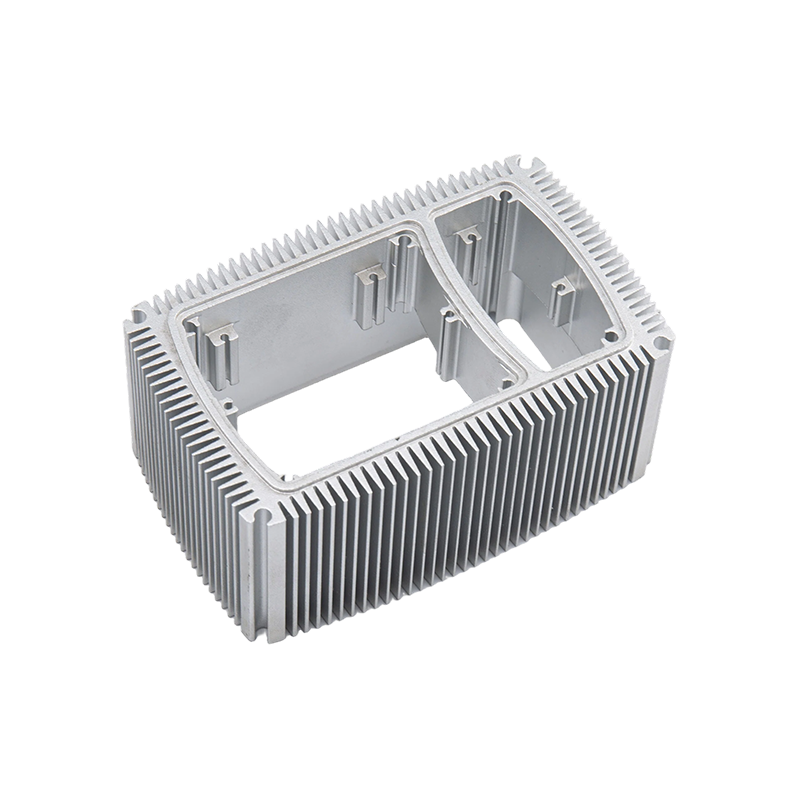
El anodizado duro genera una capa de óxido mucho más gruesa, generalmente de 25 a 75 micrones, y se elige por su resistencia al desgaste más que por su apariencia. Se utiliza en disipadores de calor, rieles guía, cuerpos de válvulas y otras piezas funcionales. La capa densa absorbe mal el tinte y su color natural varía del gris oscuro al oliva o al marrón, según la aleación. El negro es el único color que se puede aplicar con una consistencia realista; Los colores claros y brillantes no son posibles porque la base del revestimiento ya está oscura. Si su pieza necesita la resistencia a la abrasión de una capa gruesa de óxido, la elección de color segura es el negro o un tono oscuro natural. Un proveedor con una línea dedicada, como nuestro anodizado duro de aleaciones de aluminio servicio, puede confirmar el tono esperado con una muestra de prueba antes de que comience la producción.
 Servicio de anodizado duro de aleación de aluminio matriz Ver producto →
Cómo especificar el color de anodizado para que la producción pueda cumplir
Comience con el requisito funcional en lugar del nombre del color. Una mampara de ducha que se enfrenta a productos químicos de limpieza necesita un acabado bien sellado y resistente a la corrosión; un disipador de calor necesita una película consistente que respalde el rendimiento térmico; un adorno decorativo necesita una apariencia que el proveedor pueda repetir. Una vez que la función está clara, la especificación se vuelve más sencilla.
- Definir el color con una referencia acordada. Utilice una muestra física anodizada o una muestra de color aprobada. Los números RAL son un punto de partida, pero RAL es un sistema de pintura y muchos tonos RAL no tienen un equivalente anodizado exacto.
- Indique la aleación y el acabado mecánico. Anote el grado de la aleación, el estado del perfil y si la superficie se va a troquelar, cepillar o pulir.
- Especifique el tipo de anodizado y el espesor. Para uso decorativo en interiores, el tipo II de 8 a 12 micrones es típico; para uso exterior, Tipo II de 15 a 20 micras; para aplicaciones de desgaste, anodizado duro Tipo III de 25 a 50 micras.
- Establezca una tolerancia en forma de comparación visual con una muestra aprobada bajo una iluminación definida. Un objetivo numérico delta-E es útil, pero debe acordarse con el anodizador y medirse en la misma aleación y acabado.
- Solicite muestras completas de la línea de producción real, utilizando la misma aleación, matriz y configuración de proceso que se utilizarán para el pedido al por mayor.
- Elija un proveedor que controle todo el proceso. Los problemas de color son más fáciles de resolver cuando la extrusión y el anodizado se realizan bajo el mismo techo; así es como nuestro perfiles de extrusión de aluminio anodizado
 Fabricantes de perfiles de extrusión de aluminio anodizado, fábrica matriz Ver producto → se producen y por qué el resultado del color es consistente de un lote a otro.
Donde se utiliza aluminio anodizado coloreado
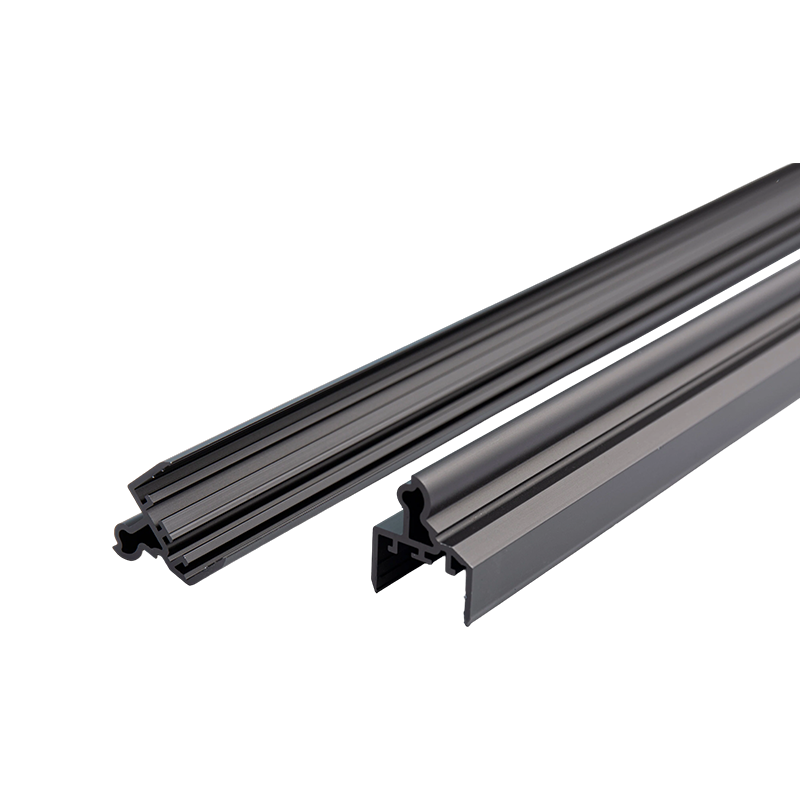
Los perfiles anodizados de colores aparecen en lugares donde el acabado tiene que sobrevivir tanto a la inspección visual como al uso físico. Las mamparas de ducha son un ejemplo común porque los perfiles se enfrentan a la humedad, los residuos de jabón y la limpieza repetida; un perfil de cabina de ducha anodizado de color resistente a la corrosión combina un tono consistente con una superficie que es más fácil de mantener limpia que la pintura. Los disipadores de calor dependen de la capa anodizada para el aislamiento eléctrico y la emisividad térmica. Los interiores de los ascensores utilizan molduras anodizadas en negro y bronce oscuro porque resisten mejor las huellas dactilares y los rayones que los revestimientos brillantes. Los perfiles de menaje de cocina utilizan tonos claros y mate que toleran las altas temperaturas. En todos los casos, el color no es sólo decoración: la capa anodizada es la protección, y el color vive dentro del óxido y no encima de él.
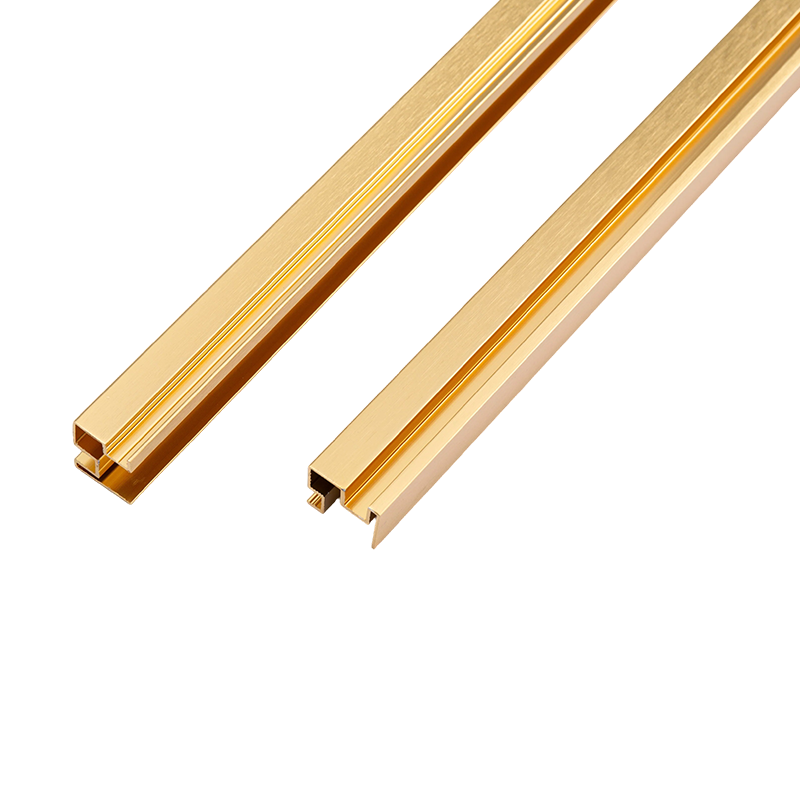 Proveedor de perfiles de aluminio para mampara de ducha anodizado de color resistente a la corrosión matriz Ver producto →
La regla práctica para cualquier pedido de anodizado de aluminio es hacer coincidir el color con la capacidad del proceso. El bronce oscuro, el negro, el gris y el champán son fiables en todos los lotes. Se pueden fabricar colores brillantes, pero conllevan un mayor riesgo de variación y un mayor costo de muestra. Los verdaderos tonos blancos y pastel deben redirigirse al recubrimiento en polvo. Con la muestra de referencia adecuada, la aleación adecuada, una especificación de espesor realista y una fabricante especializado en perfiles de aluminio quien opera todo el proceso, puede recibir el color que desee y el mismo color en el siguiente pedido. Eso es lo que separa una especificación de anodizado viable de una suposición.
Publicación anterior
Guía de acabado anodizado: tipos de procesos, espesor de recubrimiento y control de calidad
Siguiente publicación
Conductividad térmica del aluminio: datos de aleación, efectos del temple y por qué es importante
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

