

Perfil de marco de ventana de aluminio: guía de aleación, acabado y tolerancia para compradores
Un gerente de compras envía una solicitud de presupuesto para 6.000 metros de perfil de marco de ventana: 6063-T5, pared nominal de 1,4 mm, anodizado transparente a 15 micrómetros, cortado en longitudes de 6,1 m. Vuelven tres citas. La diferencia es del 22 por ciento y sólo un proveedor pregunta en qué se montará la ventana.
Arregle cuatro cosas antes de negociar: aleación y temple, espesor de pared en los puntos de carga, tolerancia dimensional y sistema de acabado. Una vez cortado el dado, cambiar cualquiera de ellos cuesta mucho más que la brecha entre la cotización más alta y más baja de la tabla.
Qué contiene realmente un conjunto de perfiles de marco de ventana
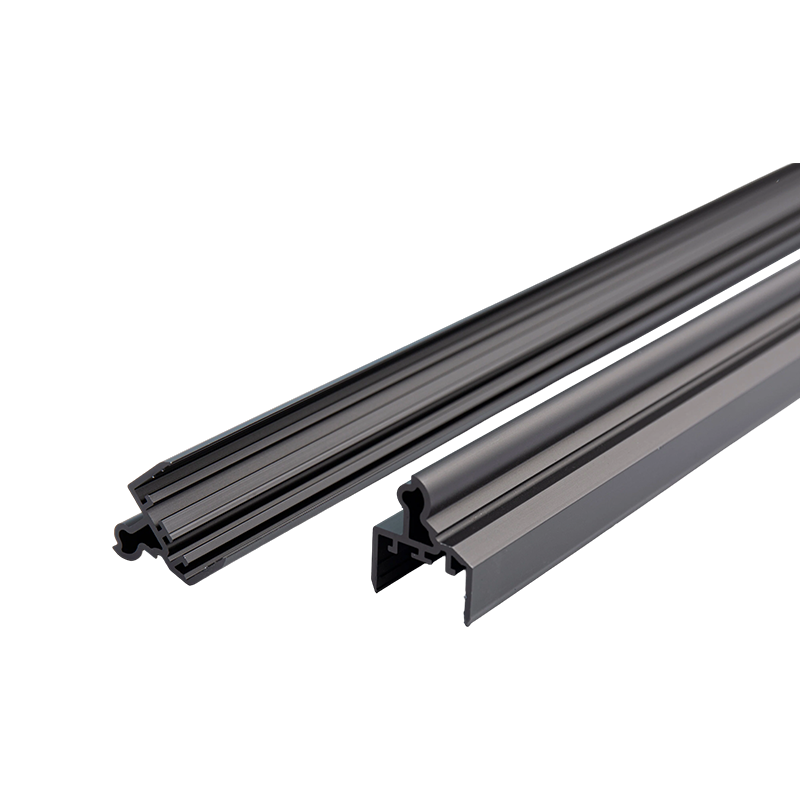
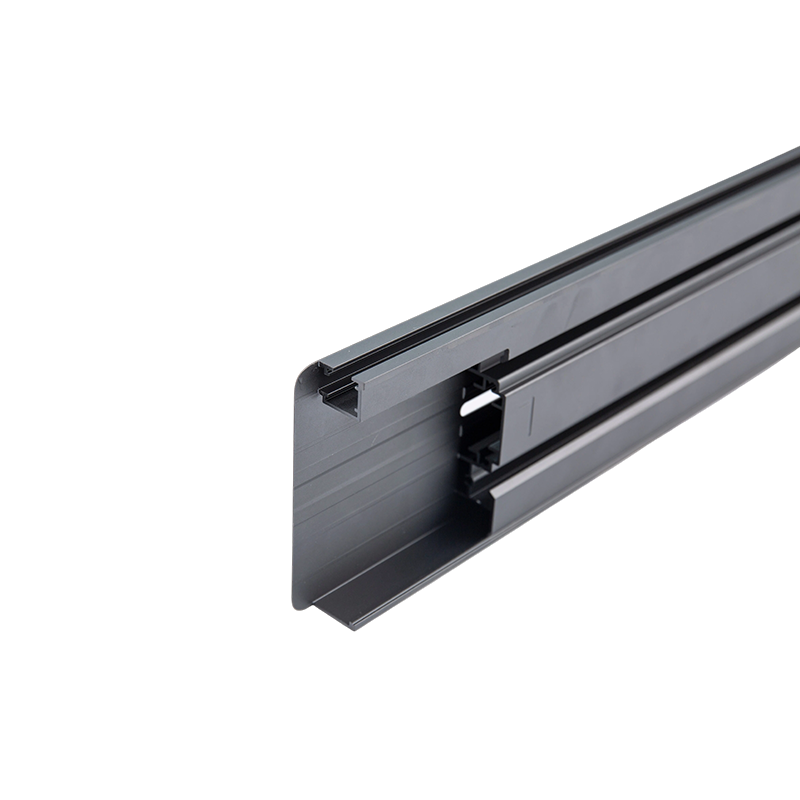
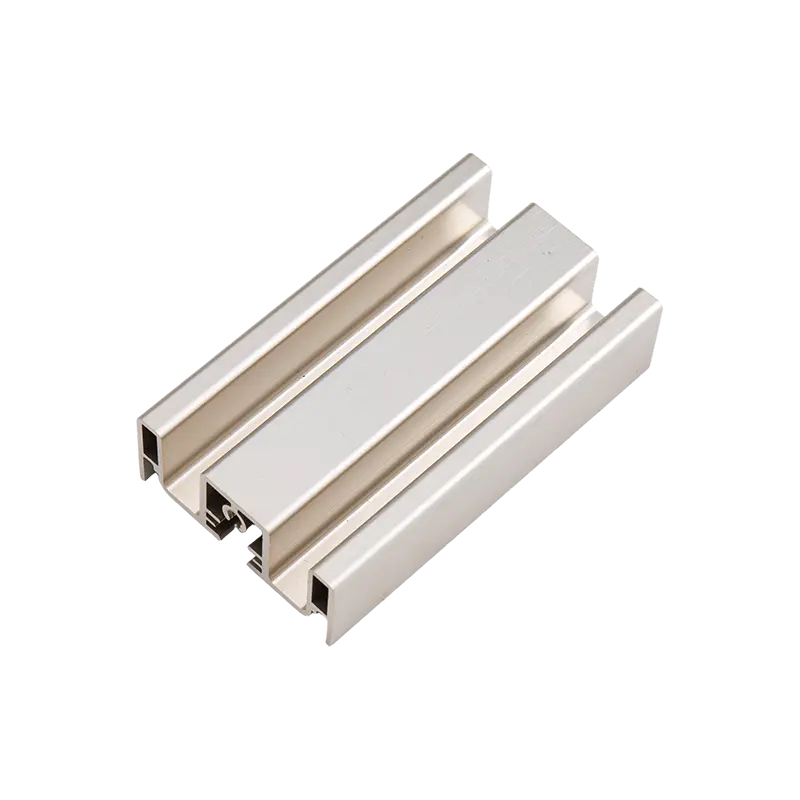
El "perfil del marco de la ventana" rara vez tiene una sola forma. Una ventana abatible o corrediza utiliza de seis a diez extrusiones que deben encajar entre sí: marco exterior, hoja, parteluces y travesaños, junquillo de acristalamiento, un alféizar con un canal de drenaje y, a menudo, un riel de pantalla. Un sistema con rotura de puente térmico añade dos mitades de aluminio unidas por una tira de poliamida.
En esta etapa, el dibujo importa más que el grado de la aleación. Los puertos para tornillos, los refuerzos de las bisagras y las zonas de engarzado de las esquinas necesitan de 1,8 mm a 2,0 mm de pared; Las caras visibles del marco suelen tener entre 1,2 mm y 1,4 mm. Un troquel que llena ambos extremos de manera desigual muestra primero la variación en la sección delgada, ya sea como una marca de hundimiento en la cara o como un puerto de tornillo que se desprende durante el ensamblaje.
Las cámaras huecas son la segunda limitación. La mayoría de los marcos pasan por una matriz de ojo de buey o de puente, salen con una costura soldada y tienen una banda de tolerancia ligeramente más ancha que una forma sólida. Rediseñar una pieza no visible como sólida o semihueca simplifica el troquel y normalmente reduce el precio por metro.
Aleación y temple: las dos opciones que marcan todo lo demás
6063-T5 cubre la mayoría de los marcos de ventanas arquitectónicos por razones prácticas: se extruye rápidamente, se anodiza uniformemente y ofrece una resistencia a la tracción de aproximadamente 150 a 190 MPa con aproximadamente un 8 por ciento de alargamiento, suficiente para un marco que sostiene el vidrio, soporta la carga del viento y sobrevive a ciclos de apertura repetidos sin agrietarse en la junta de la esquina.
- 6063-T5: el valor predeterminado para ventanas residenciales y comerciales anodizadas y con recubrimiento en polvo.
- 6060-T5: común en las especificaciones europeas, resistencia ligeramente menor y una superficie anodizada ligeramente mejor.
- 6005A-T6: mayor resistencia para luces amplias y sistemas comerciales pesados, más lento de extruir.
- 6061-T6: aproximadamente 310 MPa de resistencia a la tracción, se utiliza para montantes estructurales y trabajos con vientos fuertes, pero se anodiza de manera menos uniforme y generalmente termina pintado.
El temperamento merece la misma atención. T5 se enfría por aire en la prensa; T6 se enfría con agua para mayor resistencia. El enfriamiento con agua distorsiona más los perfiles de ventana delgados y asimétricos, por lo que un marco T6 a menudo necesita enderezarse y puede soportar más tensión residual. A menos que las cargas exijan T6, el T5 suele ofrecer un perfil más recto a un precio más bajo.
El control de procesos limita lo que se puede lograr. La calidad del tocho, la temperatura del tocho, la velocidad de extrusión y el enfriamiento interactúan, y un proveedor que ejecuta troqueles rápidos para reducir costos lo mostrará como una deriva dimensional a lo largo de una longitud de 6 m. Los antecedentes sobre cómo las opciones de aleación y proceso dan forma al perfil terminado se tratan en esta guía para Proceso de extrusión de aluminio y selección de aleaciones. .
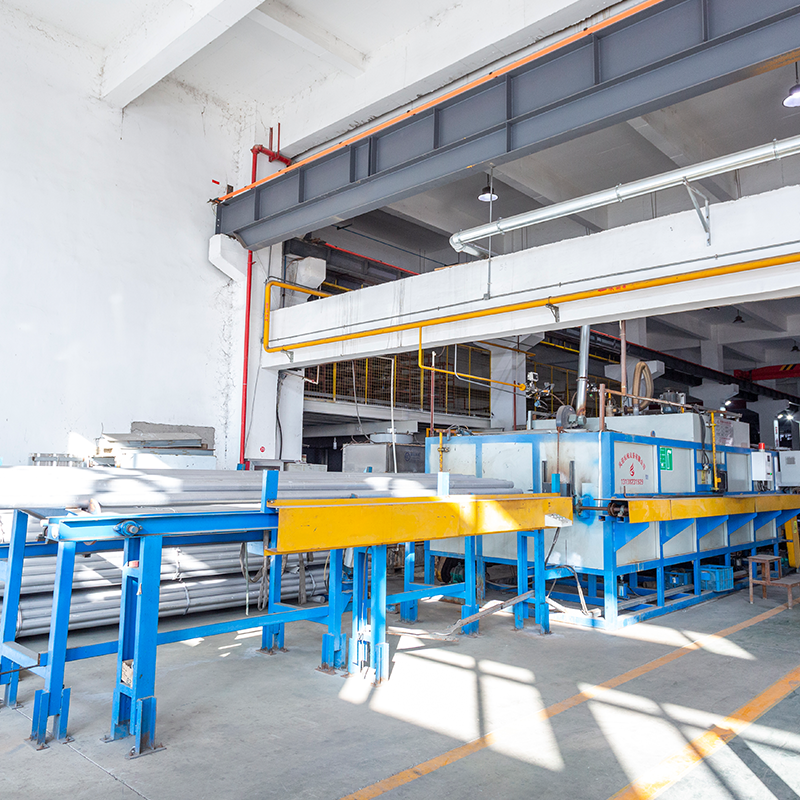 Perfiles de extrusión de aluminio: formas estándar y personalizadas Revise las opciones de aleaciones, perfiles estándar y personalizados, acabados de superficies y servicios de mecanizado, teniendo en cuenta los estándares regionales para especificar pedidos. Ver producto →
Espesor de pared, tolerancias y estándares detrás de ellos
Tres estándares regionales cubren la mayoría de los pedidos: GB/T 5237.1, EN 755-9 y ASTM B221. Están de acuerdo en los requisitos generales y difieren en los detalles, por lo que indican el estándar y la edición en la orden de compra en lugar de dejar que el proveedor los asuma.
Espere aproximadamente entre ±0,3 y ±0,5 mm en una dimensión total de 50 a 60 mm y entre ±0,10 y ±0,15 mm en una pared de 1,4 mm. Twist atrae menos atención de la que merece: un perfil con dimensiones perfectas pero torcido 1 mm por metro luchará contra todas las juntas a inglete de la línea de montaje.
- Dimensiones totales y espesor de pared en tres puntos a lo largo de una pieza de longitud completa
- Torsión, arco y curvatura medidos contra una placa plana
- Longitud de corte y ángulo de corte en una muestra de piezas ingleteadas
- Profundidad del puerto de tornillo, diámetro del orificio piloto y ajuste del hardware
- Espesor del revestimiento en la cara vista y calidad de acabado en esquinas interiores y ranuras de drenaje.
Solicite un informe de inspección del primer artículo según el dibujo en lugar de un certificado general. Los lotes anodizados y recubiertos también varían en color, así que firme una ficha de color física y guárdela en un archivo.
Sistemas de acabado de superficies: adaptación del revestimiento al clima
El acabado decide cómo se verá la ventana en el año uno y en el año quince, y es la parte de la especificación que más a menudo se reduce a una palabra. El espesor de la construcción, la química de la resina y el pretratamiento cambian el rendimiento, y la diferencia aparece solo después de algunos veranos de exposición a los rayos UV.
| terminar | Construcción típica | Aspecto y durabilidad | Más adecuado para |
|---|---|---|---|
| Anodizado transparente o bronce | 10 a 25 micrómetros (AA15 a AA25) | Superficie metálica y dura; El color es estable pero la variación del lote es visible. | Ventanas interiores residenciales y comerciales. |
| Recubrimiento en polvo de poliéster | 60 a 80 micrómetros | Cualquier color RAL o personalizado, satinado a mate, buena resistencia mecánica | Ventanas residenciales generales |
| Polvo superduradero o PVDF | 60 a 80 micrómetros powder; 23 to 27 micrometers PVDF | Mejor rendimiento UV y niebla salina, clase AAMA 2605 | Sitios costeros, fachadas altas, sol fuerte |
| Sublimación de vetas de madera | Base en polvo más capa de transferencia. | Aspecto cálido de la madera sin el mantenimiento de la madera auténtica. | Reforma, interiores, carpintería a juego. |
Siguen dos reglas. Haga coincidir el revestimiento con la exposición en lugar de con la línea presupuestaria: un polvo de poliéster de 60 micrómetros en una fachada frente a la playa se endurecerá mucho antes de que falle un revestimiento de PVDF, aunque ambos parecen idénticos en un tablero de muestra. Luego verifique el pretratamiento, porque el revestimiento de conversión que hace que el acabado se adhiera es invisible en el perfil entregado.
 Extrusiones de aluminio anodizado para aplicaciones arquitectónicas e industriales Extrusiones de aluminio anodizado con capas de óxido AA10–AA25, opciones de color, fabricación CNC y acabados resistentes a la corrosión para arquitectura e industria. Ver producto →
Roturas térmicas, condensación y cumplimiento energético
El aluminio conduce el calor a unos 200 W/m·K, que es exactamente lo que no debería hacer el marco de una ventana para un clima frío. Un marco de aluminio intacto se sitúa cerca de 5,8 W/m²K, y esa cifra se muestra como condensación en la superficie interior y como factura de calefacción.
Una rotura de puente térmico separa las mitades interior y exterior con una tira de poliamida reforzada con fibra de vidrio, generalmente PA66GF25 y de 14 mm a 34 mm de ancho. El marco acabado produce entonces aproximadamente entre 1,8 y 2,8 W/m²K, dependiendo del número de cámaras, el ancho de la tira y el acristalamiento que lleva.
Dos detalles sorprenden a los compradores. La tira debe bloquearse mecánicamente y engarzarse con fuerza controlada, siendo la EN 14024 la prueba que prueba la unión; Un prensado excesivo deforma la poliamida y crea un camino frío, mientras que un prensado insuficiente aparece en invierno como una línea de condensación. El cumplimiento también se juzga en toda la ventana, así que solicite un valor U calculado o probado para todo el sistema.
Proyectos costeros, de alta radiación ultravioleta y de madera
La niebla salina separa las clases de recubrimiento de forma más marcada que el color o el brillo. El polvo AAMA 2604 se prueba durante aproximadamente 1500 horas; Los sistemas AAMA 2605, incluido el PVDF, alcanzan aproximadamente 4.000 horas. En un proyecto frente al mar, esa brecha es la diferencia entre un reclamo de garantía en el año seis y ningún reclamo en absoluto.
Los proyectos del interior tienen más libertad en cuanto a apariencia. Los acabados con vetas de madera brindan una apariencia de madera sin el lijado, el teñido y la putrefacción que conlleva la madera real, razón por la cual aparecen con tanta frecuencia en renovaciones e interiores que deben combinar con la carpintería existente. El proceso transfiere un patrón a una base de polvo curado, por lo que la resistencia al desgaste depende tanto de la capa base como de la veta. Más detalles sobre cómo se mantienen en este artículo sobre extrusiones de aluminio con acabado de madera .
 Perfiles de extrusión de aluminio con recubrimiento en polvo personalizados de Yindu Explore extrusiones de aluminio con recubrimiento en polvo RAL, PANTONE o personalizadas con acabados lisos, arenosos o metálicos para ventanas, muebles, iluminación y piezas industriales. Ver producto →
Pasos de fabricación que aumentan el costo
Desde el tocho hasta el marco empaquetado, el perfil pasa por extrusión, estiramiento, corte, envejecimiento artificial, acabado y, a menudo, mecanizado. Cada paso agrega costos y cada paso puede agregar retrabajo si el anterior se desvió.
En el mecanizado es donde los perfiles de ventanas dejan de ser sencillos. Las ranuras de drenaje, los huecos de las bisagras, los salientes de los tornillos, las ranuras para burletes y los cortes de fresa para listones de esquina tienen cada uno su propia tolerancia. Una ranura a 0,3 mm del centro es inofensiva por sí sola y supone un problema cuando se apila con una posición de taladro en la plantilla de montaje. Los proveedores que mecanizan en la misma planta en la que extruyen pueden corregir el dibujo con antelación; quienes subcontratan normalmente no pueden hacerlo.
El embalaje falla caro. Los perfiles con recubrimiento en polvo necesitan una película que se despegue limpiamente después de meses de almacenamiento, los perfiles anodizados necesitan intercalarse contra rayones durante el transporte y los paquetes de 6 m necesitan un soporte adecuado para que no se doblen dentro de un contenedor.
Qué bloquear antes de la orden
- Propiedad del dado y si el dado sigue siendo exclusivo de su perfil
- Cantidad mínima de pedido por perfil y por lote de color, ya que las tiradas de anodizado y recubrimiento se cobran por carga de rack
- Se conservan fichas de color firmadas para cada acabado y cada lote.
- Plan de muestreo: primer artículo más controles dimensionales con una frecuencia establecida
- Documentación de prueba para composición de aleación, dureza, espesor de recubrimiento y niebla salina.
- Especificaciones de embalaje y protección de almacenamiento.
- El tiempo de entrega se divide entre la fabricación de troqueles, normalmente de dos a cuatro semanas, y la producción y el acabado, normalmente de tres a cinco semanas.
Armando la especificación
La cotización que parece un 22 por ciento más barata generalmente difiere en uno de cuatro puntos: una pared más liviana en los puertos de los tornillos, un recubrimiento más delgado, un grado de aleación más bajo o una tolerancia de torsión más flexible. Ninguno de ellos aparece en una fotografía de una muestra.
Escriba las especificaciones alrededor de la ventana en lugar del perfil: aleación y temple, espesor de pared en cada zona funcional, clase estándar y de tolerancia, sistema de acabado con su clase de prueba y espesor de construcción, y requisitos de fabricación y embalaje. Luego, tenga en sus manos una muestra del primer artículo antes de que el troquel entre en producción. Esa conversación lleva una tarde. El que empieza cuando llegan los 6.000 metros y las mitras no cierran tarda bastante más.
Publicación anterior
Extrusiones de aluminio anodizado: tipos, grados de espesor y opciones de aleaciones
Siguiente publicación
Guía de materiales para marcos de ventanas de aluminio: aleación, espesor de pared, acabados y roturas de puente térmico
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

