

Extrusiones de aluminio anodizado: tipos, grados de espesor y opciones de aleaciones
Dos corridas de extrusión dejan el mismo troquel en el mismo turno. Se regresa de la línea de anodizado con un tono champán uniforme; el otro vuelve lechoso en una cara y más oscuro a lo largo de la línea de soldadura. El anodizador generalmente tiene la culpa, pero la causa suele ser anterior: la química de la aleación, la velocidad de enfriamiento, la condición de la matriz o la forma en que se asientan los perfiles en la rejilla.
Primero, la respuesta corta: las extrusiones de aluminio anodizado no son metal recubierto. El anodizado convierte la piel exterior de un perfil en una capa de óxido de aluminio creada a partir del propio aluminio, razón por la cual el acabado resiste el desconchado, mantiene el color al aire libre y puede teñirse, sellarse o endurecerse para el desgaste. Mantener ese resultado constante en todos los lotes depende de las decisiones que se tomen mucho antes de que los bastidores entren al tanque.
Qué le hace el anodizado a un perfil extruido
Dentro del tanque, la extrusión se convierte en el ánodo de un electrolito ácido diluido. La corriente directa impulsa el oxígeno a la superficie, donde se une al aluminio para formar óxido de aluminio. La capa crece dentro del metal y también hacia afuera desde la superficie original, por lo que un perfil terminado mide más que la extrusión en bruto por una fracción del espesor del recubrimiento en cada cara. Un recubrimiento de 20 micrones puede agregar aproximadamente de 8 a 10 micrones por lado, suficiente para un ajuste a presión o una junta deslizante.
Dos detalles estructurales impulsan todo lo demás. El óxido formado es poroso y esos poros microscópicos aceptan tintes orgánicos para producir champán, bronce, negro o un color personalizado. A continuación hay que cerrar los poros. El sellado en agua desionizada caliente, acetato de níquel o un sistema frío de fluoruro de níquel fija el tinte y restaura el rendimiento contra la corrosión. Un sellado deficiente se manifiesta más tarde: un perfil que pasó una prueba de niebla salina en el laboratorio puede decolorarse al cabo de una temporada al aire libre.
Por qué los perfiles anodizados duran más que los recubrimientos aplicados
- Resistencia a la corrosión: una capa de óxido debidamente sellada es químicamente estable y los perfiles anodizados 6063 y 6061 pasan rutinariamente varios cientos de horas de pruebas de niebla salina neutra.
- Impacto y abrasión: el óxido es más duro que el aluminio que se encuentra debajo y es parte integral de la superficie, por lo que no puede pelarse ni descascararse en un borde abollado como lo hace una película de pintura.
- Estabilidad del color: el acabado es inorgánico y no se tiza bajo la exposición a los rayos ultravioleta como lo hacen muchos recubrimientos orgánicos.
- Superficie dieléctrica: la capa anódica no conduce electricidad, lo que se adapta a carcasas de enchufes y otros perfiles eléctricos donde la superficie debe aislarse.
- Mantenimiento: jabón suave, agua tibia y un paño suave restauran la superficie. Sin depilación ni retoques.
Dos compensaciones pertenecen al dibujo. El óxido anódico es una barrera térmica, por lo que un disipador de calor debe contener solo una capa delgada de Tipo II, generalmente de 5 a 10 micrones, a menos que la superficie realmente necesite resistencia al desgaste. El anodizado duro de 40 a 50 micrones sobrevive mucho mejor a la abrasión, pero agrega resistencia térmica mensurable y reduce la resistencia a la fatiga en las esquinas afiladas. La segunda desventaja es dimensional: debido a que la capa se acumula en cada superficie, las piezas anodizadas duras necesitan tolerancias generosas y, por lo general, enmascaramiento de roscas y orificios.
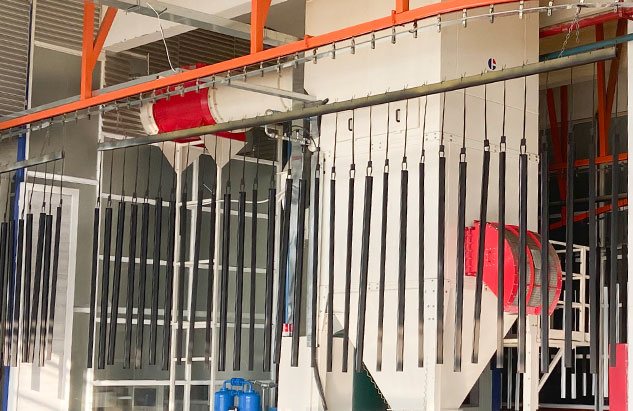 Servicio de anodizado duro para componentes de aleación de aluminio Úselo para capas gruesas de óxido resistentes al desgaste, con opciones de control de proceso, sellado y espesor adecuadas para piezas automotrices, aeroespaciales, de maquinaria y de herramientas exigentes. Ver producto →
Tipo I, Tipo II y Tipo III: designación coincidente con el deber
La mayoría de las especificaciones hacen referencia a MIL-A-8625 o un estándar equivalente, y el número de tipo le indica al finalizador con qué electrolito y rango de espesor trabajar.
| Designación | electrolito | Espesor típico | Dureza superficial | donde cabe |
|---|---|---|---|---|
| Tipo I, ácido crómico | ácido crómico | 0,0001 a 0,0007 pulgadas (2,5 a 18 micrones) | Bajo | Capas finas sobre piezas complejas o sensibles a la fatiga, con un cambio dimensional mínimo |
| Tipo II, ácido sulfúrico | ácido sulfúrico | 0,0002 a 0,0010 pulgadas (5 a 25 micrones) | moderado | Resistencia a la corrosión arquitectónica, de electrodomésticos y en general, y la base para la mayoría de los colores teñidos. |
| Tipo III, anodizado duro | ácido sulfúrico, lower temperature | 0,0005 a 0,0045 pulgadas (13 a 114 micrones), a menudo 2 mil | Alto, aproximadamente 400 a 500 HV | Superficies de desgaste, componentes deslizantes y piezas que deben resistir la abrasión. |
La clase añade una segunda dimensión: Clase I significa sin teñir, Clase II significa teñida. Los proyectos arquitectónicos a menudo van más allá y escriben una designación AA como AA-M12C22A41 en la orden de compra, que fija el espesor del revestimiento junto con el color y el brillo en lugar de dejar la apariencia al criterio del finalista.
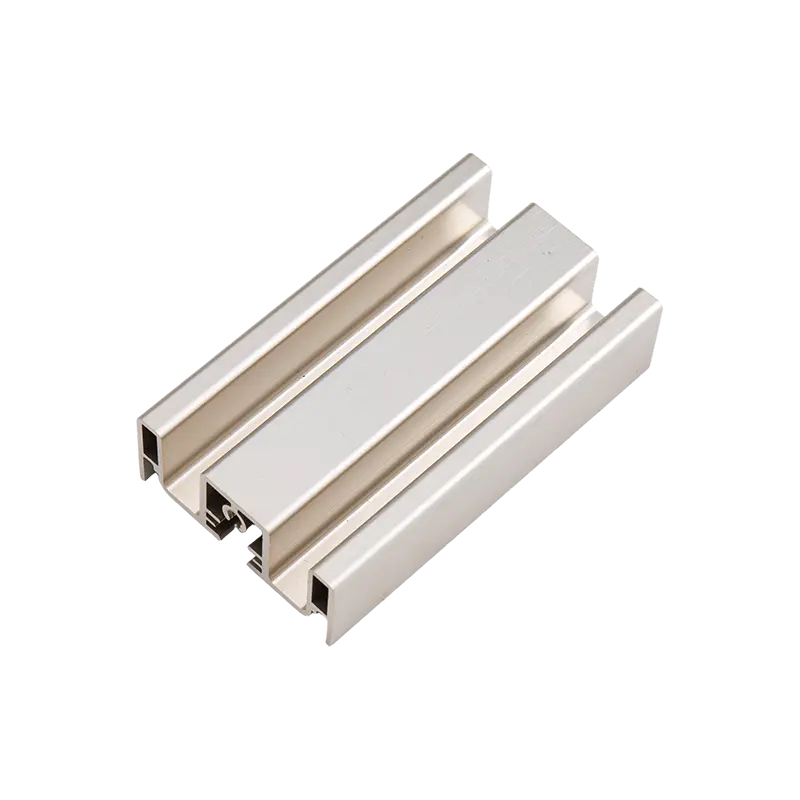
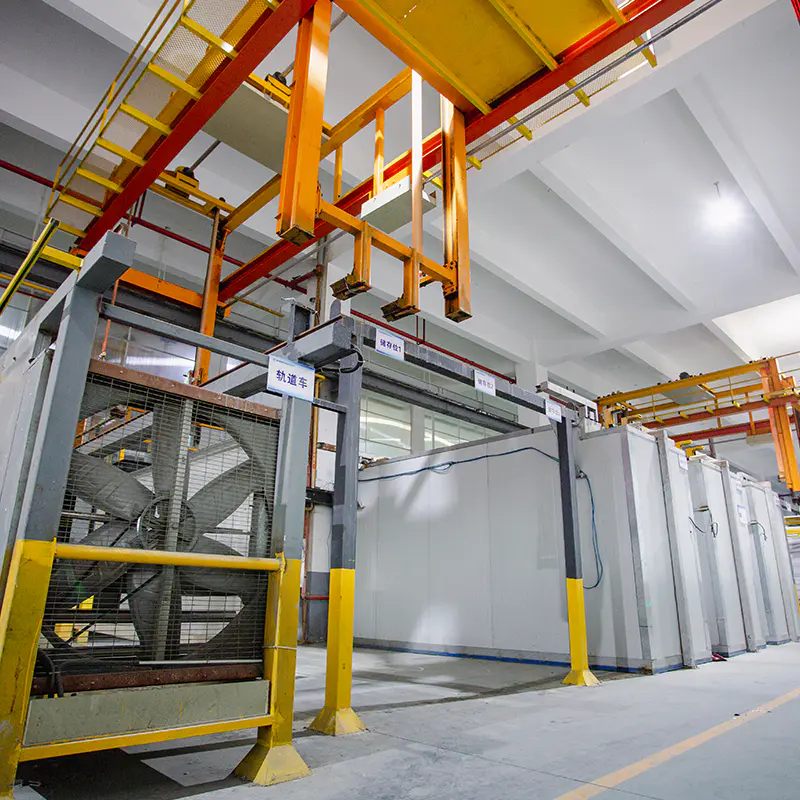 Perfiles de extrusión de aluminio anodizado con opciones de color y espesor Ofrece colores blanco plateado, negro, bronce, champán y tintes secundarios, múltiples grados de espesor de anodizado, fabricación y aplicaciones desde arquitectura hasta electrónica. Ver producto →
La elección de la aleación establece el color antes que el tinte
La anodización amplifica todo lo que hay en la aleación. El cobre, el hierro, el silicio y el manganeso influyen en el tono del óxido, por lo que dos perfiles que parecen idénticos en la prensa pueden terminar con dos tonos de diferencia.
- 6063 es la aleación de extrusión de caballo de batalla y toma limpiamente el anodizado sulfúrico transparente o teñido.
- 6463 mantiene bajos los niveles de hierro y silicio, por lo que se anodiza en un tono brillante en lugar de gris, por lo que sirve para molduras decorativas y cuentas para electrodomésticos.
- 6061 es más fuerte y se mecaniza bien, pero sus elementos de aleación empujan el recubrimiento hacia un gris más cálido que limita la combinación de colores.
- Las aleaciones 7xxx se anodizarán pero generalmente tendrán un acabado oscuro, y las aleaciones 2xxx con alto contenido de cobre son malos candidatos para trabajos decorativos.
El historial del proceso también aparece en el tanque. Un enfriamiento desigual, una matriz fría o una temperatura de salida baja pueden dejar rayas y líneas de flujo que permanecen invisibles después de la extrusión y se vuelven evidentes después del anodizado. Por eso el proceso de extrusión y guía de selección de aleaciones Vale la pena leerlo antes de cotizar un nuevo perfil, no después de que un lote haya sido rechazado en la línea de anodizado.
Mantener el color y el espesor constantes en todos los lotes
La coherencia es una disciplina de proceso más que una promesa. Tres controles hacen la mayor parte del trabajo.
- Una muestra maestra física, almacenada lejos de la luz solar y de la manipulación, se utiliza para juzgar cada ejecución bajo la misma luz. Un stand de observación D65 y un escaparate no estarán de acuerdo, y el stand es el que cuenta.
- Una tolerancia de color numérica, generalmente escrita como un límite Delta E acordado por escrito antes de que se envíe el primer lote.
- Control del lote de tinte, con la química del baño, la concentración del tinte, la temperatura y el tiempo de inmersión registrados para cada carga, de modo que se pueda rastrear una desviación en lugar de adivinarla.
Las marcas de rack también merecen una decisión desde el principio. Cada punto de contacto deja el aluminio desnudo, porque no fluye corriente donde el bastidor toca el perfil. En los paneles de cabina de ascensor o en los perfiles de mamparas de ducha, esas marcas deben planificarse en caras ocultas, retornos interiores o extremos cortados. Encontrar una marca de rejilla en una cara visible después del sellado cuesta todo el lote.
Donde las extrusiones anodizadas funcionan realmente
Los perfiles anodizados ganan su lugar allí donde se juzgan juntos la apariencia y la durabilidad.
- Perfiles de cabina y hueco de ascensor: las cabinas de mucho tráfico necesitan superficies que sobrevivan a los productos químicos de limpieza y al contacto constante con las manos sin rayar.
- Disipadores de calor: las carcasas de LED y electrónica de potencia utilizan perfiles de disipador de calor anodizados para protección contra la corrosión con una penalización térmica controlada.
- Calentadores y tubos de vacío: las temperaturas de servicio elevadas favorecen una capa de óxido estable sobre un recubrimiento de polímero.
- Menaje de cocina: los perfiles anodizados mate resisten los rayones y toleran temperaturas más altas que las alternativas pintadas.
- Mamparas de ducha, toalleros y enchufes: el anodizado de colores cubre los accesorios del baño, mientras que la extrusión de precisión mantiene los perfiles de los enchufes dimensionalmente ajustados.
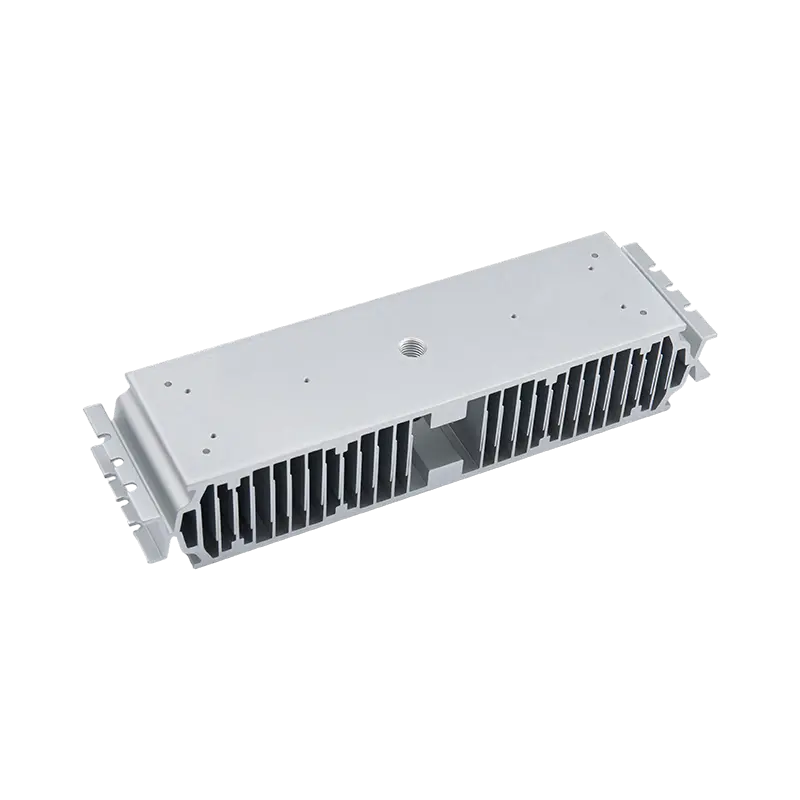
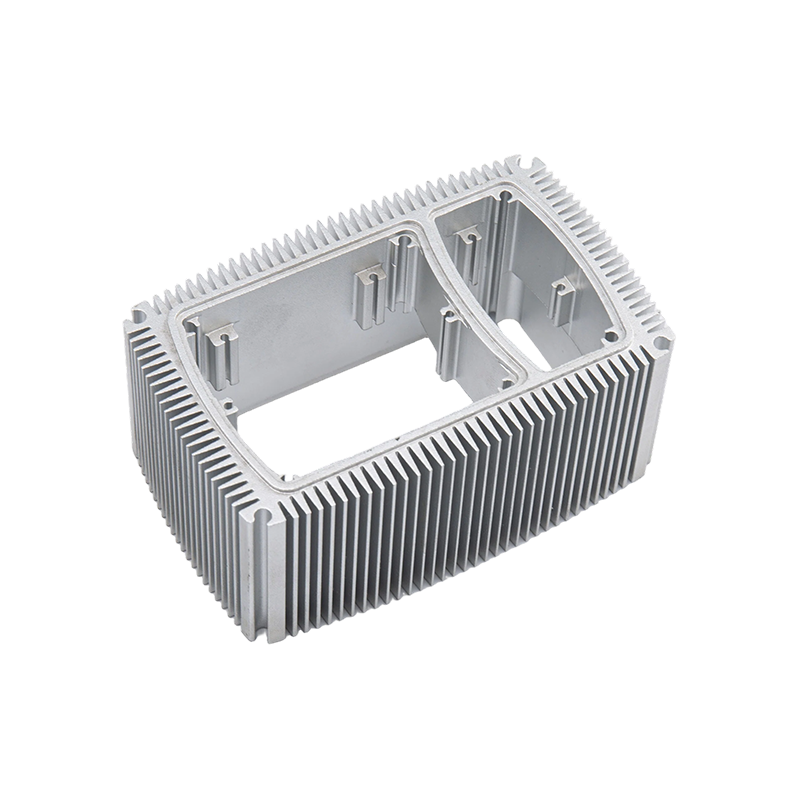
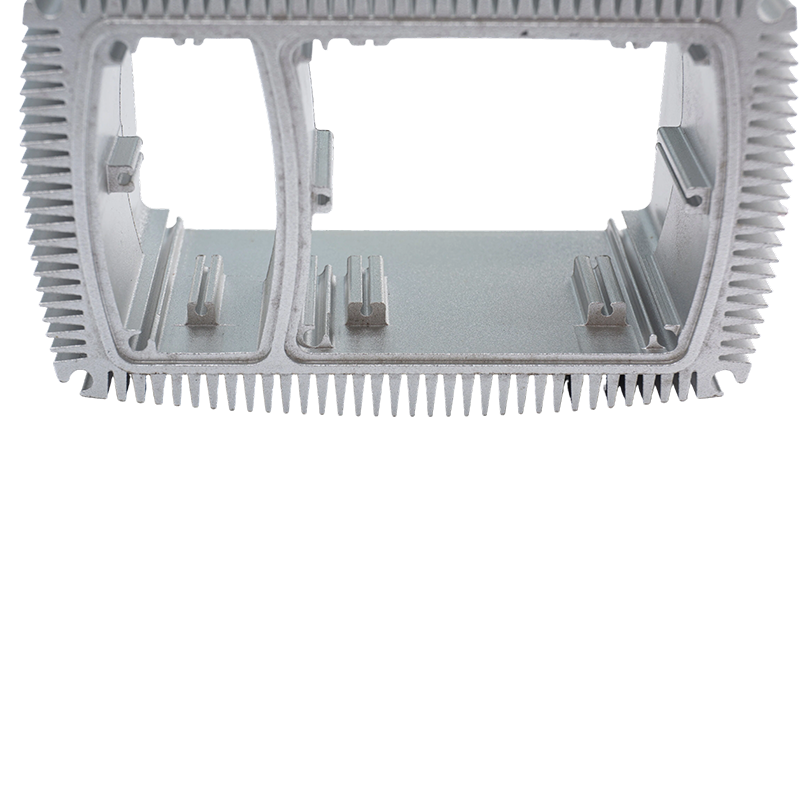 Perfiles de disipador de calor de aluminio anodizado de alta conductividad térmica Este listado presenta el perfil del disipador de calor de aluminio anodizado para consulta del comprador, con secciones de especificaciones, parámetros y perfil de la empresa para revisar. Ver producto →
Una lista de verificación de adquisiciones antes de emitir el pedido
- Nombra la aleación y el temple, no sólo "aluminio". 6063-T5 y 6061-T6 se anodizan en diferentes colores y se mecanizan de manera diferente.
- Indique el tipo de anodizado, la clase y el rango de espesor según la norma, por ejemplo Tipo II, Clase II, 0,0004 a 0,0007 pulgadas.
- Adjunte un patrón de color físico y un límite Delta E en lugar de una fotografía o una descripción escrita.
- Decidir la secuencia de mecanizado. Cortar o golpear después de anodizar expone el metal desnudo; enmascarar antes de anodizar aumenta el costo pero mantiene una apariencia limpia.
- Establezca el método de prueba de corrosión y las horas, generalmente niebla salina neutra, según ASTM B117.
- Marque las ubicaciones de los estantes y la marca de contacto máxima aceptable en las caras cosméticas y permita el crecimiento dimensional en cada superficie de contacto.
Una especificación que cubra esos seis puntos se sostiene en una disputa, porque cada uno de ellos puede medirse en lugar de discutirse.
Limpiar superficies anodizadas sin dañarlas
Un jabón suave para platos, agua tibia y un paño suave se encargan de casi todas las situaciones. Evite los limpiadores alcalinos, los aerosoles para vidrio a base de amoníaco, la lejía y las almohadillas abrasivas, porque los álcalis fuertes atacan el óxido sellado y opacan el acabado de forma permanente. Al aire libre, enjuague la sal y el polvo de la construcción en lugar de frotarlos por la superficie. Los perfiles anodizados nunca necesitan cera y el repintado no forma parte en absoluto de su rutina de mantenimiento.
Las extrusiones de aluminio anodizado funcionan mejor cuando el acabado se especifica como un requisito de ingeniería en lugar de una muestra de color. La aleación, el tipo, el espesor, el sellado y las estanterías dejan huellas en la pieza final, y cada uno de ellos puede escribirse en el dibujo antes de que comience la producción.
Yindu Aluminium ha extruido y acabado perfiles de aluminio en Nanxun, Zhejiang desde 1985, realizando anodizado, anodizado duro, recubrimiento en polvo, recubrimiento PVDF y mecanizado CNC bajo un mismo techo con una capacidad de aproximadamente 10.000 toneladas de perfiles al año. Si un dibujo ya requiere una aleación específica y una clase de anodizado, el siguiente paso es confirmar la ruta de extrusión y acabado, y nuestra gama de perfiles de aluminio enumera las formas estándar que producimos internamente para ascensores, calentadores, utensilios de cocina y accesorios de baño.
Publicación anterior
Sin artículo anterior
Siguiente publicación
Perfil de marco de ventana de aluminio: guía de aleación, acabado y tolerancia para compradores
Dirección
No. 18, Parque Industrial, Pueblo Yanghua, Pueblo Nanxun, Distrito Nanxun, Ciudad Huzhou, Provincia de Zhejiang, China
Menú rápido
Suscríbete al boletín
Copyright© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Fabricantes de extrusiones de aluminio personalizadas

